የዘገየ የመልሶ ማግኛ ጊዜ ቆጣሪ የአመጋገብ ችግርን፣ የተለወጠ ሂደትን ወይም ያረጀ ሃርድዌርን ሊያመለክት ይችላል። ጠቃሚ ምርመራው የትኛው እንደሆነ ይነግርዎታል, እና በእርግጥ የዑደት ጊዜን እያስከፈለ እንደሆነ.
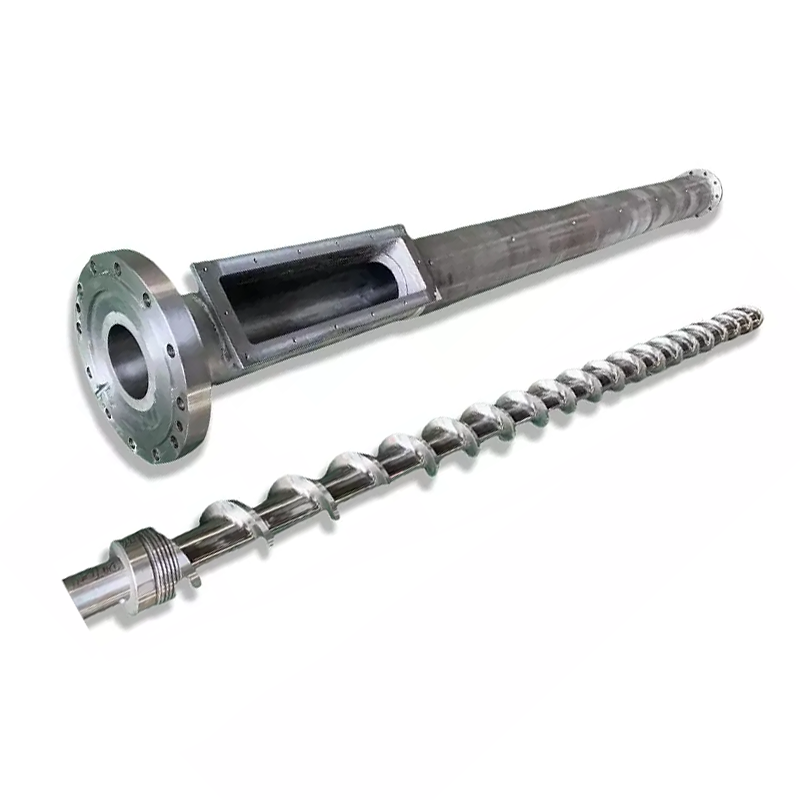
መርፌ የሚቀርጸው screw መልሶ ማግኘት በጣም ረጅም ጊዜ የሚወስድ ከሆነ በመጀመሪያ ዑደቱን እንደሚዘገይ ያረጋግጡ። ከዚያ የምግብ ቀጣይነት፣ ትክክለኛው የፍጥነት ፍጥነት፣ የኋላ ግፊት እና የሙቀት መጠን በተረጋጋ የማጣቀሻ ሩጫ ላይ ያረጋግጡ። ጂኦሜትሪ ይመርምሩ እና እነዚያ ቼኮች ኪሳራውን በማይገልጹበት ጊዜ ይልበሱ። የመገደብ ተግባሩን ካወቁ በኋላ ክፍሎችን ይተኩ.

በመጀመሪያ፣ ማገገም በዑደቱ ወሳኝ መንገድ ላይ መሆኑን ያረጋግጡ
ስክሪፕ ማገገሚያ የፕላስቲዚዚንግ እና የመለኪያ ደረጃ ነው፡ ሹሩ ይሽከረከራል፣ ቀጣዩን ሾት ያዘጋጃል እና መቅለጥ ከፊት ለፊቱ ሲከማች ወደ ኋላ ይመለሳል። ያንን ሾት ለማድረስ ብሎኑ ወደ ፊት ሲንቀሳቀስ ከክትባት የተለየ ነው። የመቆጣጠሪያዎን የሰዓት ቆጣሪ ፍቺ ያረጋግጡ፣ በተለይም መዘግየት ወይም መበስበስን ያካትታል።
ማገገሚያ ብዙውን ጊዜ የማቀዝቀዣውን ቅደም ተከተል በከፊል ይደራረባል. በጠቅላላው የዑደት ጊዜ ላይ ያለው ተጽእኖ የሚወሰነው መልሶ ማገገም በሚጀምርበት ጊዜ እና የትኛው የማሽን እርምጃ እስኪጠናቀቅ ድረስ መጠበቅ እንዳለበት ይወሰናል. እያንዳንዱ ሴኮንድ ከመልሶ ማገገሚያ የተወገደው አንድ ሰከንድ ከዑደቱ ውስጥ እንደሚያስወግድ ከመገመት ይልቅ ተከታታይ ዱካውን ያንብቡ።
| የመልሶ ማግኛ ጊዜ | ከመስኮቱ በላይ ይጠብቁ | ለውጡ ምን ማለት ነው። |
|---|---|---|
| 12 ሰከንድ | 2 ሰከንድ | ማገገም የሚቀጥለውን እርምጃ እያዘገየ ነው። |
| 9 ሰከንድ | 0 ሰከንድ | የ 3 ሰከንድ የማገገሚያ ማሻሻያ 2 ሰከንድ መጠበቅን ያስወግዳል. |
| 7 ሰከንድ | 0 ሰከንድ | ሌላ የ2 ሰከንድ የማገገም ጊዜ በዚህ ምሳሌ ላይ ምንም ተጨማሪ የዑደት መቀነስ አያመጣም። |
የእኛ የመጀመሪያ ጥያቄ ማሽኑ ማቅለጥ እየጠበቀ ነው ወይንስ በቀላሉ መቀነስ የሚፈልጉትን ቁጥር ሪፖርት ማድረግ ነው. ማገገሚያ ቀድሞውኑ ባለው መስኮት ውስጥ በምቾት የሚስማማ ከሆነ ከፍ ያለ የውጤት ጠመዝማዛ ከመምከሩ በፊት በወጥነት ላይ እናተኩራለን እና ጥራት ይቀልጣሉ።
ስለ ስብሰባው ሰፋ ያለ ማብራሪያ የእኛን ይመልከቱመርፌ የሚቀርጸው ጠመዝማዛ በርሜል መመሪያ. እዚህ ፣ አላማው ጠባብ ነው፡ ለምን ማገገም እንደተቀየረ እና ማስረጃው ምን አይነት እርምጃ እንደሚደግፍ ይወቁ።
ድንገተኛ ለውጥ እና ቀስ በቀስ መቀነስ የተለያዩ መነሻዎች ያስፈልጋቸዋል
ማሽኑን ከማስተካከልዎ በፊት ማጣቀሻ ያስቀምጡ. ተመሳሳዩን የሬንጅ ደረጃ፣ የ regrind ሬሾ፣ የተኩስ ቅንብር፣ የሻጋታ እና የሙቀት ሁኔታን ያወዳድሩ። የግለሰብ ዑደቶችን እንዲሁም አማካዩን ይመዝግቡ; አልፎ አልፎ በጣም ቀርፋፋ ማገገም አማካይ ተቀባይነት ያለው ቢመስልም ምርቱን ሊያስተጓጉል ይችላል።
| የታየ ስርዓተ-ጥለት | መጀመሪያ ያረጋግጡ | መመዝገብ ያለበት ማስረጃ |
|---|---|---|
| የቁሳቁስ ወይም የምግብ አዘገጃጀት ለውጥ ከተደረገ በኋላ በድንገት መጨመር | የምግብ ቅፅ, እንደገና መፍጨት, የማድረቅ ሁኔታ እና የተላለፉ ቅንብሮች | የቁሳቁስ ዕጣ፣ ቅልቅል ጥምርታ፣ የቅንጣት ሁኔታ እና ከሂደቱ በፊት/በኋላ |
| በመካከላቸው ከተለመዱት ዑደቶች ጋር የሚቆራረጡ ዘገምተኛ ዑደቶች | የምግብ መቆራረጥ፣ ድልድይ እና ትክክለኛው የፍጥነት ልዩነት | ለተመሳሳይ ዑደቶች የመልሶ ማግኛ ዱካ፣ የመጫኛ እንቅስቃሴ እና ትክክለኛው RPM |
| በተረጋጋ ግዴታ ውስጥ ማገገም ቀስ በቀስ እየተባባሰ ይሄዳል | የአሠራር ሁኔታዎችን ያረጋግጡ፣ ከዚያ መልበስን ይመርምሩ | ታሪካዊ የመልሶ ማግኛ ውሂብ እና የሚለካው screw/barrels |
| ከፍተኛ ጭነት እና ትክክለኛ RPM ከትእዛዙ በታች | የማሽን መንዳት, የማሽከርከር ገደብ እና የሙቀት ሁኔታ | ትክክለኛው ከታዘዙ RPM፣ የመጫኛ አዝማሚያ እና የማሽን ማንቂያዎች ጋር |
| ችግሩ የሚጀምረው አንድ አካል ከተተካ በኋላ ወዲያውኑ ነው። | የተጫነ ክፍል ማንነት, ልኬቶች, ጂኦሜትሪ እና ስብሰባ | የጸደቁ የስዕል ክለሳ፣ የተገጠሙ አካላት እና የኮሚሽን ቅንጅቶች |
እነዚህ ቅጦች የምርመራውን ቅደም ተከተል ይወስናሉ; ማንም በራሱ ማረጋገጫ አይሆንም። ድንገተኛ ስህተት ከጩኸት ፣ ውጤት ወይም ያልተለመደ ጭነት ጋር ፈጣን የማሽን-አገልግሎት ትኩረት ይፈልጋል ፣ ምንም እንኳን ጊዜው መጀመሪያ ላይ ከሂደቱ ችግር ጋር ቢመሳሰልም።
እንክብሎች ያለማቋረጥ ወደ ጠመዝማዛው መድረሳቸውን ያረጋግጡ
አንድ ሙሉ ሆፐር ጠመዝማዛው እየተመገበ መሆኑን አያረጋግጥም። ጫኚውን፣ የመዝጊያውን ስላይድ፣ የቁሳቁስ መንገድ እና የምግብ-ጉሮሮ ማቀዝቀዣን ያረጋግጡ። የመጨመቂያውን ክፍል ከመቀየርዎ ወይም አዲስ ስክሪፕት ከማዘዝዎ በፊት ከዝግተኛ ዑደቶች ጋር የሚገጣጠም መቋረጥ ይፈልጉ።
የአሳሂ ካሴይበመኖ-ጉሮሮ ድልድይ ላይ አሳክሊን መመሪያከኋላ በርሜል ዞን አጠገብ ያለው ሙቀት እንክብሎችን ያለጊዜው ማለስለስ እንደሚችል ያብራራል። እንክብሎቹ ምንባቡን ሊጨብጡ እና ሊያደናቅፉ ይችላሉ፣ ይህም ሬንጅ ከሱ በላይ ቢቆይም ቁሱ አጭር እንዲሆን ያደርጋል።
በመጋቢው ውስጥ ምን እንደተለወጠ ያረጋግጡ። የተለየ የድግግሞሽ ሬሾ፣ ተጨማሪ ቅጣቶች ወይም መደበኛ ያልሆኑ ቅንጣቶች ትኩረት ሊሰጣቸው ይገባል። ሴላኔዝ በተለይ የመልሶ ቅንጣትን ጥራት ከመመገብ እና ከማገገም ጉዳዮች ጋር ያገናኛል።Vectra® LCP ሂደት መመሪያ. የእሱ ምክሮች ቁስ-ተኮር ናቸው, ነገር ግን የሬንጅ ስም ብቻ ሳይሆን የንጥል ሁኔታን ለመመዝገብ ተጨባጭ ምክንያት ይሰጣሉ.
ከድጋሚ ለውጥ በኋላ መልሶ ማገገም ከተበላሸ ሃርድዌርን ከመቀየርዎ በፊት ከተፈቀደው የማጣቀሻ ምግብ ጋር እናነፃፅራለን። የድሮው የማገገሚያ ባህሪ ከተመለሰ, የምግብ ምርመራው ቅድሚያ አግኝቷል. ይህ ውጤት ለፋብሪካው “ፈጣን ጠመዝማዛ” ከመጠየቅ የበለጠ የተሻለ አቅጣጫ ይሰጣል።
ማድረቅ አሁንም የሬዚን አቅራቢዎችን መስፈርቶች ማሟላት አለበት። እርጥበት ለእያንዳንዱ የጊዜ ችግር ማብራሪያ ነው ብለው አያስቡ ፣ ወይም ተቀባይነት ያለው ማገገም ሙጫው በቂ ደረቅ መሆኑን ያረጋግጣል። የአሰራር ሂደቱ እና የመጨረሻው ክፍል ጥራት የተለየ ቼኮች ያስፈልጋቸዋል.
ትክክለኛውን ፍጥነት ፣ የኋላ ግፊት እና የቀለጡ ሙቀትን አንድ ላይ ያረጋግጡ
የዝግጅት ነጥብ ብቻ ሳይሆን ትክክለኛውን RPM ያንብቡ
ትዕዛዙ ካልተቀየረ ነገር ግን መከለያው በዝግታ እየዞረ ከሆነ የማሽኑን የአሠራር ገደቦች እና የማሽከርከር ባህሪን ይፈትሹ። የጂኦሜትሪ ጥቆማ በተጠየቀው እና በተሰጠ ፍጥነት መካከል ያለውን ያልተገለጸ ክፍተት መፍታት አይችልም። በመልሶ ማገገሚያ ስትሮክ ውስጥ ትክክለኛውን ፍጥነት ይመዝግቡ ፣ በተለይም ዝግታ በሚጀምርበት ቦታ።
RPM እንዲሁ ብዙ ትርጉም እንዲኖረው የጠመዝማዛውን ዲያሜትር ይፈልጋል። የእኛመርፌ የሚቀርጸው ጠመዝማዛ ክልልከ 30 እስከ 170 ሚሜ ዲያሜትሮችን ያካትታል. በተለያዩ ዲያሜትሮች መካከል የመዞሪያ-ፍጥነት ቅንብርን ማስተላለፍ በመጠምዘዝ ወለል ላይ ያለውን የፍጥነት ፍጥነት ይለውጣል።
የዳርቻ ፍጥነት፣ m/s = π × ዲያሜትር፣ ሚሜ × RPM ÷ 60,000
በ 100 RPM, የ 40 ሚሜ ሽክርክሪት ወደ 0.209 ሜ / ሰ አካባቢ የዳርቻ ፍጥነት አለው; የ 60 ሚሜ ሽክርክሪት ወደ 0.314 ሜትር / ሰ ይደርሳል. እነዚህ የተሰሉ ምሳሌዎች ናቸው፣ ያልተመከሩ ቅንጅቶች ወይም የቅልጥ ሸለተ መጠን ቀጥተኛ ስሌቶች።
ፍጥነትን ለመገመት ትክክለኛውን የሬንጅ ደረጃ ማቀነባበሪያ መመሪያ እና የማሽኑን ወሰን ይጠቀሙ። RPM መጨመር ጠቃሚ የሚሆነው ማሽኑ ሊያደርሰው ከቻለ እና የተገኘው ማቅለጥ ተቀባይነት ያለው ሆኖ ከቀጠለ ብቻ ነው።
የጀርባው ግፊት ባለበት ቦታ ለምን እንደተዘጋጀ ይወቁ
የጀርባ ግፊት በማገገሚያ ወቅት የዊንዶውን ማፈግፈግ ይቋቋማል እና ቁሱ እንዴት በፕላስቲክ እንደተሰራ ይነካል. የመቀላቀል ወይም የመለኪያ ስጋትን ለማስተካከል የተጨመረ ከሆነ፣ ጊዜ ቆጣሪውን ለማሻሻል ብቻ መቀነስ የጥራት ችግርን ሊመልሰው ይችላል። ማሽኖችን ከማወዳደርዎ በፊት የሚታየው ግፊት የሃይድሮሊክ ወይም የተለየ የፕላስቲክ ግፊት መሆኑን ያረጋግጡ።
ሁለንተናዊ የኋላ-ግፊት ምክር በተለይ የማይጠቅም ነው። ለ Vectra LCP፣ሴላኔዝ ዝቅተኛውን የጀርባ ግፊት ይገልጻል, 5-15 ባር የተወሰነ, እና ከመጠን በላይ ከመጠን በላይ በማሞቅ እና ፋይበር መጎዳትን ያስጠነቅቃል. ያ ለቬክትራ መመሪያ ነው እንጂ ወደ ፒፒ፣ ኤቢኤስ ወይም ፒሲ ሂደት ለመቅዳት ቅንጅት አይደለም።
ፈጣን ቅንብርን ከመቀበልዎ በፊት ማቅለጫውን ይፈትሹ
የበርሜል መቀመጫዎች የሟሟን የሙቀት ሁኔታ ሙሉ በሙሉ አይገልጹም. የተፈቀደውን የሟሟ-ሙቀት መለኪያ አሰራርን ይከተሉ፣ ማሞቂያውን እና ሴንሰሩን ያረጋግጡ እና ከቁጥጥር ለውጥ በኋላ የክፍል ጥራት ያወዳድሩ። አጭር የማገገሚያ ጊዜ ከቀለም, ከማይቀልጥ ቁሳቁስ ወይም ደካማ ወጥነት ጋር የተሳካ ማስተካከያ አይደለም.
አንድ አስፈላጊ ተለዋዋጭ በአንድ ጊዜ ይቀይሩ እና ሂደቱ እንዲረጋጋ ይፍቀዱ. የየቬክትራ መላ ፍለጋ መመሪያይህንን ተመሳሳይ ደረጃ ያለው አካሄድ ይጠቀማል። ሙከራውን በትክክል ለሚያካሂዱት ቁሳቁስ በተፈቀደው የክወና መስኮት ውስጥ ያቆዩት።
ያረጀ ማጓጓዣ ክፍል ከሚፈስ ቼክ ቀለበት ለይ
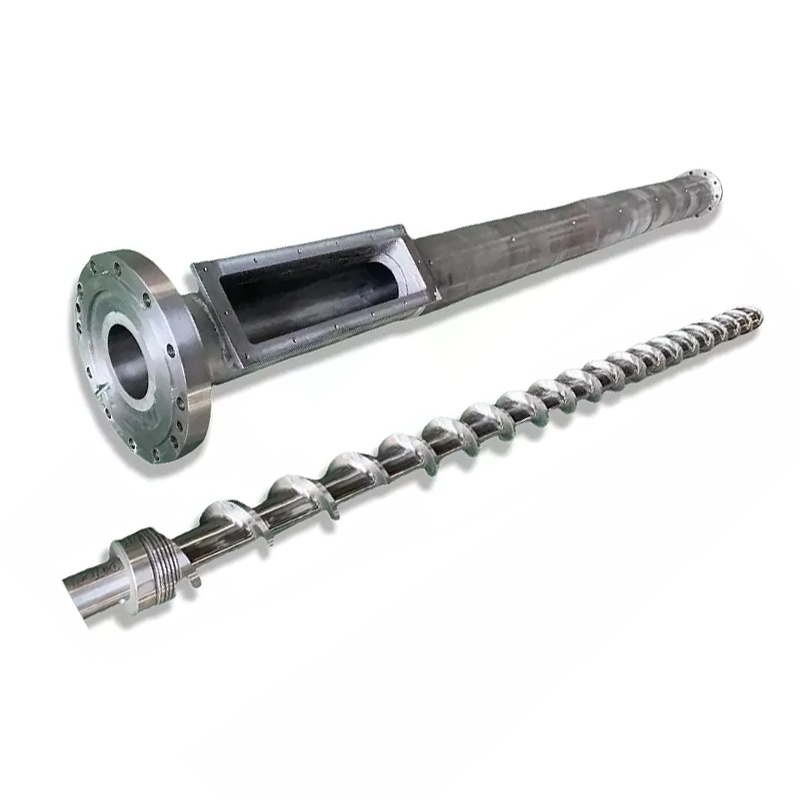
የመመገብ እና የአሠራር ሁኔታዎች ሲነፃፀሩ ነገር ግን ማገገም እያሽቆለቆለ ሲሄድ ፣ የበርሜሉ እና የበርሜሉ ሁኔታ መመርመር አለበት። የበረራውን ዲያሜትር እና የበርሜል ቦረቦረ በተለዩ ቦታዎች ላይ ከስዕሉ ወይም ከተቀመጡት የፍተሻ ገደቦች ጋር ይለኩ። የገጽታ ጉዳትን እንዲሁም ልኬቶችን ይመርምሩ።
የ screw-front መገጣጠሚያ የተለየ ፈተና ያስፈልገዋል. በማገገሚያ ወቅት, የማይመለስ ቫልቭ መቅለጥ ወደፊት እንዲራመድ ያስችለዋል; በመርፌ ጊዜ, ወደ ኋላ ፍሰት መዘጋት አለበት. የሚያንጠባጥብ ቫልቭ የተኩስ ወጥነት ላይ ተጽዕኖ ሊያሳድር ይችላል፣ ነገር ግን ይህ የ screw's plasticizing section አብቅቷል የሚለውን አያረጋግጥም።


ትራስ ወይም የተተኮሰ ክብደትም ቢለያይ የማሽኑ አምራቹ የማይመለስ-ቫልቭ ሙከራ በምርመራው ውስጥ ያካትቱ። የእኛጠመዝማዛ ጫፍ ምርጫ መመሪያቀለበቱን, የመቀመጫውን እና የመገጣጠም ልኬቶችን በበለጠ ዝርዝር ይሸፍናል.
በዝግታ ሰዓት ቆጣሪ ላይ ሙሉ በሙሉ የበርሜል እና የበርሜል ምትክን አንፈቅድም። በአንጻሩ፣ አዲስ ስክሪፕት ውጤቱን ሳያጣራ ወደ ተለበሰ በርሜል ውስጥ መግባት የለበትም። ምክሩን ለመድረስ ጥቅም ላይ የሚውሉትን የመለኪያ ቦታዎችን እና የመልበስ ገደቦችን የሚለይ ልኬት ሪፖርት ይጠይቁ።
የተለየ የጠመዝማዛ ንድፍ ትርጉም ያለው መቼ ነው?
የንድፍ ግምገማ ጠቃሚ የሚሆነው አሁን ያለው ጂኦሜትሪ ተቀባይነት ባለው የስራ ሁኔታ ውስጥ የታሰበውን ግዴታ ማሟላት በማይችልበት ጊዜ ነው። ይህ የሬንጅ ለውጥ፣ ትልቅ የተኩስ ፍላጎት ወይም አጭር የሚገኝ የመልሶ ማግኛ መስኮት ሊከተል ይችላል። በቀላሉ የተበላሸውን ከዚህ ቀደም የተሳካ ሂደትን ወደነበረበት ከመመለስ ይለዩት።
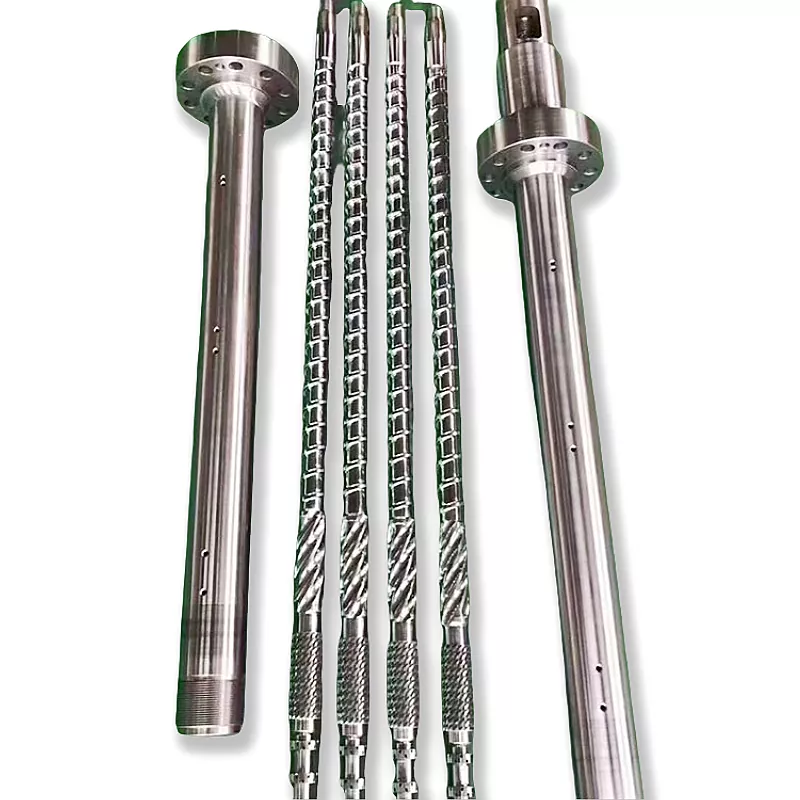
የእኛ ሁለቱ የመርፌ ጠመዝማዛ ምርቶች ቤተሰቦቻችን ተገቢውን የንድፍ ምርጫን ያሳያሉ፡-
| ናንሃይያ ንድፍ | የመጭመቂያ ክፍል | በግምገማው ውስጥ እንዴት እንደምንጠቀምበት |
|---|---|---|
| ቀስ በቀስ መርፌ የሚቀርጸው | በተለምዶ ከ40% -60% የጠቅላላ የጭረት ርዝመት፣ በምርት መግለጫው በግምት 50% | ረዘም ያለ፣ ቀስ በቀስ ቁጥጥር የሚደረግበት ፕላስቲክነት ለሚያስፈልጋቸው ተግባራት የሰርጥ ጥልቀት መቀነስ። ትክክለኛውን ሙጫ ፣ የተኩስ እና የሙቀት ባህሪን ይገምግሙ። |
| የሚውቴሽን መርፌ የሚቀርጸው ብሎኖች(ድንገተኛ-መጭመቂያ ንድፍ) | ከጠቅላላው የጠመዝማዛ ርዝመት 5% -15% ገደማ | የሰርጥ ጥልቀትን በከፍተኛ ሁኔታ በመቀነስ አጭር ሽግግር። የአቅም ውስንነትን ለመፍታት ከመምረጥዎ በፊት የማቅለጥ ግዴታን እና የሙቀት ተመሳሳይነትን ይገምግሙ። |
የእኛ አዝጋሚ ንድፍ PS፣ PC እና ABS ን ጨምሮ አፕሊኬሽኖችን ይሸፍናል። ድንገተኛ-መጭመቂያው ቤተሰብ እንደ ፒኢ እና ፒፒ ያሉ መተግበሪያዎችን ያጠቃልላል። እነዚህ የምርት መንገዶች ውይይቱን ለመጀመር ይረዳሉ. የሬንጅ-ደረጃን እና የማሽን ግምገማን አይተኩም, በተለይም በመሙያ, በ regrind ወይም በሚፈለግ የጥራት መግለጫ.

የገጽታ ሕክምና አድራሻዎች የሚለብሱት እንጂ የተዘጋ ጉሮሮ አይደለም።
ሁለቱም የምርት ቤተሰቦች 38CrMoAlA ብረት ይጠቀማሉ። የእነሱ የምርት ዝርዝር መግለጫዎች የሚከተሉትን የሕክምና አማራጮች ያጠቃልላሉ፣ ይህም ምልክቱ መልበስን በሚለይበት ጊዜ በሚተካው ውይይት ውስጥ ነው።
| ንብረት | የምርት-ዝርዝር ዋጋ | ለጥያቄው ምን ማለት ነው። |
|---|---|---|
| የኒትሪዲንግ ጥንካሬ | HV900-1100 | የታከሙትን ቦታዎች እና የፍተሻ መስፈርቶችን ይግለጹ. |
| የኒትሪንግ ጥልቀት | 0.5-0.8 ሚሜ | የተመረጠውን ሕክምና መለየት; የአገልግሎት ህይወትን ከጥልቅ ብቻ አይውሰዱ. |
| የኒኬል-ቱንግስተን ቅይጥ ጥንካሬ | HRC55-62 | ቅይጥውን ከትክክለኛው ሙጫ፣ መሙያ እና የመልበስ ንድፍ ጋር ይከልሱ። |
| ቅይጥ ንብርብር ጥልቀት | 0.8-2.0 ሚሜ | የተጠናከረ ቦታዎችን በተስማማው አካል ዝርዝር ውስጥ ይግለጹ. |
የእኛቀስ በቀስ ጠመዝማዛ ምርት ዝርዝሮችተጋላጭ አካባቢዎችን በኒኬል-ቱንግስተን ቅይጥ ማጠናከሪያ ይግለጹ። ከፋብሪካ እይታ አንጻር, የታቀደው ጥበቃ ከተለካው ልብስ ጋር እንዲዛመድ እንፈልጋለን. በጣም ውድ የሆነ ወለል በቂ ያልሆነ አመጋገብን አይጠግነውም ወይም የጠመዝማዛው ጂኦሜትሪ ሙጫውን የሚስማማ መሆኑን አያረጋግጥም።


ምርመራውን ወደ አንድ የተወሰነ ድርጊት ይለውጡት
ማስረጃው በሚፈቅደው መጠን ምክሩን ጠባብ ያድርጉት። የምግብ መቆራረጥ የምግብ ስርዓት እርማትን ይጠይቃል። የፍጥነት ትእዛዝ ማሽኑ የማሽን ግምገማ ጥሪዎችን ማቆየት አይችልም። የተረጋገጠ የቫልቭ መፍሰስ የቫልቭ እና የበይነገጽ ግምገማን ይጠይቃል። የሚለካው ስክሪፕ ወይም በርሜል አለባበስ የአንድ አካል ምትክ ወይም ብቃት ያለው የተሃድሶ ግምገማን ይደግፋል።
ስብሰባው ተቀባይነት ባለው ሁኔታ ላይ ከሆነ ነገር ግን አዲሱ የምርት ግዴታ ከተግባራዊ የፕላስቲክ አሠራር አቅም በላይ ከሆነ, የንድፍ አጭር መግለጫውን ይላኩ. ናንሃይያ ብጁ የስክራፕ ዲዛይን፣ ማሽን እና ቅይጥ የሚረጭ ብየዳ ያቀርባል። የእኛየማምረቻ መሳሪያዎችውስብስብ በረራዎች እና flange መዋቅሮች እስከ 6 ሜትር ርዝመት እና አምስት-ዘንግ ማሽን ለ workpieces CNC lathes ያካትታል.

ችግሩን የሚያብራራውን መዝገብ ይላኩ
- የማሽን ሰሪ እና ሞዴል ፣ የሾል ዲያሜትር ፣ የመሰብሰቢያ ስዕል እና የተገጠመ የጭረት-ጫፍ ዝርዝሮች።
- የሬንጅ ደረጃ ፣ የመሙያ ጭነት ፣ የመቀየሪያ ሬሾ እና የቅንጣት ሁኔታ።
- የማገገሚያ ጊዜ በዑደት፣ ትክክለኛ እና የታዘዘ RPM፣ ከግፊት መሰረቱ ጋር የኋላ ግፊት፣ እና የመጫኛ ወይም የማንቂያ መዝገቦች።
- የተኩስ ቅንብር፣ ትራስ፣ ከፊል እና ሯጭ ክብደት፣ የሙቀት መዝገቦች እና ያለው የመልሶ ማግኛ መስኮት።
- ለውጦች አስቀድመው ተፈትነዋል፣ በክፍል ጥራት ላይ የሚያሳድሩት ተጽዕኖ እና በማንኛውም የመጠን ልባስ ሪፖርት።
ለኮሚሽን፣ በሬዚን፣ በጥይት፣ በመስሪያ መስኮቱ እና ተቀባይነት ባለው ክፍል ጥራት ላይ ይስማሙ። ከዚያ የመልሶ ማግኛ ተደጋጋሚነት እና ትክክለኛው አጠቃላይ ዑደት ጊዜ ያወዳድሩ። የማምረቻው ሻጋታ አሁንም ከጠበቀ ወይም ክፍሎቹ መፈተሽ ካልተሳካ ፈጣን ገለልተኛ የፕላስቲክ ሙከራ በቂ አይደለም።

ለተረጋገጠ የመልሶ ማግኛ ውሱንነት የስስክ ወይም በርሜል ፕሮፖዛል ይፈልጋሉ?
ምን እንደተለወጠ እና መስመርዎ ምን ማሳካት እንዳለበት ጨምሮ የስዕል እና የክወና መዝገቡን ለናንሃይያ ይላኩ። ዋናውን ግዴታ እየመለሱ እንደሆነ ወይም ለሌላ ቁስ ወይም ዑደት መስፈርት እየተዘጋጁ እንደሆነ ይንገሩን።
ስዕልዎን ይላኩ እና ውሂብ ያስኬዱመርፌ የሚቀርጸው ብሎኖች ይመልከቱበዋትስአፕ ተወያዩ
Zhoushan Nanhaiya የፕላስቲክ ማሽነሪዎች Co., Ltd.
ኢሜይል፡-info@nhyscrew.com
ስልክ፡+ 86-13505809643| ሞባይል፡+ 86-13587082002
አግድ C, ቁጥር 2 ምዕራባዊ ክፍል, Xingzhou Avenue, Dinghai አውራጃ, Zhoushan ከተማ, Zhejiang ግዛት, ቻይና.
ናንሃይያ ያነጋግሩ
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
መደበኛ መርፌ የሚቀርጸው ብሎኖች ማግኛ ጊዜ ምንድን ነው?
ምንም ሁለንተናዊ ቁጥር የለም. የማገገሚያ ጊዜ እንደ ሙጫ ፣ የተኩስ ፍላጎት ፣ screw ጂኦሜትሪ ፣ የማሽን ችሎታ እና የአሠራር መቼቶች ላይ የተመሠረተ ነው። በእውነተኛው የማሽን ቅደም ተከተል እና በተመሳሳዩ ቁሳቁስ እና ሾት በመጠቀም በተረጋጋ የማጣቀሻ ሩጫ ካለው ጊዜ ጋር ያወዳድሩ።
ፈጣን የሳይክል ማገገም ሁል ጊዜ የዑደት ጊዜን ያሳጥረዋል?
አይደለም ዑደቱን የሚያሳጥርው ያልተጠናቀቀ ማገገም የሚቀጥለውን የተፈቀደ ማሽን እርምጃ ሲዘገይ ብቻ ነው። መልሶ ማግኘቱ ቀድሞውኑ በተደራራቢ መስኮት ውስጥ ካለቀ ፈጣን ማድረግ አጠቃላይ የዑደት ጊዜን ሳይለወጥ ሊተው ይችላል።
ለምንድን ነው ጠመዝማዛው የሚሽከረከረው ግን በጣም በዝግታ ወደ ኋላ ይመለሳል?
ሙጫ ወደ ጠመዝማዛው እየደረሰ መሆኑን ፣የኋላው ግፊት እንደተለወጠ እና ትክክለኛው የፍጥነት ፍጥነት ከትእዛዙ ጋር የሚዛመድ መሆኑን ያረጋግጡ። የመመገብ ድልድይ፣ ወጥነት የሌለው ድግግሞሽ፣ የሂደት ሁኔታዎች እና የተበላሹ አካላት ለመመርመር የሚቻሉ ቅርንጫፎች ናቸው። ማሽከርከር ብቻውን ጠመዝማዛው በቂ ቁሳቁስ እያስተላለፈ መሆኑን አያረጋግጥም።
ቀርፋፋ ማገገምን ለማስተካከል RPM መጨመር አለብኝ?
አመጋገብን, ትክክለኛው ፍጥነት, የጀርባ ግፊት እና የሬንጅ ማቀነባበሪያ ወሰኖችን ካረጋገጡ በኋላ ብቻ. ማንኛውንም ለውጥ በማቅለጥ ጥራት፣ በትክክለኛ መቅለጥ የሙቀት መጠን እና ተደጋጋሚነት እንዲሁም የማገገሚያ ጊዜ ይፍረዱ። ያልተፈታ የአመጋገብ ወይም የመልበስ ችግርን ለመደበቅ ተጨማሪ ፍጥነት አይጠቀሙ።
የሚያንጠባጥብ የፍተሻ ቀለበት ሙሉው ጠመዝማዛ መለብሱን ያረጋግጣል?
ቁጥር የቼክ-ቀለበት መታተም እና screw-barrel ማስተላለፍ የተለያዩ ተግባራት ናቸው። የትራስ ወይም የተኩስ-ክብደት ልዩነት ከማሽኑ አምራቹ የቫልቭ ሙከራ ጋር ይመርምሩ፣ እና የስክሪፕት እና የበርሜል ልብስ ለመመስረት የመጠን ቁጥጥርን ይጠቀሙ።
ናንሃይያ ምትክን ለመገምገም ምን ያስፈልገዋል?
የማሽን ሞዴሉን፣ ስፒል ዲያሜትር እና ስዕል፣ የሬንጅ ደረጃ እና መሙያ፣ regrind ዝርዝሮችን፣ ትክክለኛ የመልሶ ማግኛ መዝገቦችን፣ የፍጥነት ፍጥነት እና የኋላ-ግፊት መቼቶችን፣ የሙቀት መዝገቦችን እና ማንኛውንም የመልበስ መለኪያዎችን ይላኩ። ተተኪው የተወሰነ ሥራ እንዲኖረው አስፈላጊውን ዑደት እና የክፍል ጥራት መመዘኛዎችን ያካትቱ።
ጋር ይቀጥሉመርፌ የሚቀርጸው ጠመዝማዛ በርሜል ምርጫ መመሪያ, ወይም መመርመርየጠመዝማዛ ጫፍ እና የቼክ-ቀለበት ምትክ ማረጋገጫ ዝርዝርማስረጃው የፊት ለፊት ስብሰባን የሚያመለክት ከሆነ.