የጠመዝማዛ ጫፍ ልክ እንደ መለዋወጫ ለመታከም ትንሽ ነው፣ ነገር ግን እያንዳንዱ ምት በተመሳሳይ የቅልጥ መጠን መጀመሩን ለመወሰን በቂ ነው። እንደ ክር የብረት ነጥብ ሳይሆን እንደ የተጣጣመ ፍሰት እና ማተሚያ ስብስብ ይግዙት.


ፈጣን መልስ
የኢንፌክሽን የሚቀርጸው ሹል ጫፍን በአራት ነገሮች ይምረጡ፡- የማይመለስ የቫልቭ ዲዛይን፣ ትክክለኛው የዊንጌል እና በርሜል በይነገጽ፣ የተሰራውን ሙጫ እና መሙያ እና አሁን ያለው የመሰብሰቢያ ልብስ መልበስ። ስሪቶች፣ የቀድሞ ጥገናዎች ወይም መደበኛ ያልሆኑ ብሎኖች ሊኖሩ በሚችሉበት ጊዜ የማሽን ሞዴል ብቻውን በቂ አይደለም።
ለምትክ ትዕዛዝ፣ ሲገኝ ዋናውን ስዕል ይላኩ፣ ከዚያም ክር፣ ትከሻ፣ የጫፍ ርዝመት፣ የቀለበት ጉዞ፣ መቀመጫ፣ የውጪ ዲያሜትር እና ማለፊያ መንገዶችን ከትክክለኛው ማሽን ጋር ያረጋግጡ። ጥሩ ጥቅስ በጂኦሜትሪ ይጀምራል። የቁስ እና የገጽታ ሕክምና ቀጥሎ ይመጣል።
የሾሉ ጫፍ መቆጣጠሪያዎች በሁለቱም አቅጣጫዎች ይፈስሳሉ
በመጠምዘዝ ማገገሚያ ወቅት የማይመለስ ቫልቭ ይከፈታል እና የቀለጠ ፖሊመር ወደ ጠመዝማዛው ፊት እንዲያልፍ ያስችለዋል። መርፌው በሚጀምርበት ጊዜ ይዘጋል ስለዚህ የፍጥነት እንቅስቃሴን እና ግፊቱ በሾሉ ላይ መቅለጥን ወደ ኋላ ከመግፋት ይልቅ በጥይት ላይ ይሠራል።
ለዚህም ነው የጭስ ማውጫው ጫፍ፣ የቼክ ቀለበት እና መቀመጫው ለጥገና ብቻ ሳይሆን የሂደቱ አካል የሆነው።የENGEL የማይመለስ የቫልቭ መማሪያተመሳሳዩን ሁለት የአሠራር ሁኔታዎችን ይገልፃል እና የመዝጊያ ባህሪን በቀጥታ ከክትባት ተደጋጋሚነት ጋር ያገናኛል።
የእኛ የፋብሪካ እይታ:በጣም ውድ የሆነው የሹል ጫፍ ስህተት በሁለት የቁስ ደረጃዎች መካከል ያለው ልዩነት አልፎ አልፎ ነው። ወደ ጠመዝማዛው ላይ ክር የሚለጠፍ አካል ነው ነገር ግን በትክክል አይጓዝም, አያሸግም ወይም አይሰለፍም. የተሳካ ብቃት ያለው ፈተና ከረዥም የሽያጭ ቅጽል ዝርዝር የበለጠ ዋጋ ያለው ነው።
በመቅረጽ ግዴታ ዙሪያ ያለውን ስብሰባ ይምረጡ
ትክክለኛው ንድፍ በማገገሚያ ወቅት በነፃነት መከፈት, በመርፌ ጊዜ መተንበይ እና በሟሟ መንገድ ላይ ከመጠን በላይ መከልከልን ማስወገድ አለበት. እንዲሁም የሚጣመሩበትን ንጣፎችን ሳያበላሹ የሬዚኑን አሻሚ፣ ተለጣፊ እና የሚበላሽ ሸክም መትረፍ አለበት።
| የግዢ ጥያቄ | ለምን የሽብልቅ ጫፍን ይለውጣል | አቅራቢውን ምን እንደሚልክ |
|---|---|---|
| ምን ዓይነት ሙጫ እየተቀረጸ ነው? | Viscosity, lubricity, deradaration sensitivity እና ዝገት ግዴታ ፍሰት ምንባቦች, ቁሳዊ እና የገጽታ አያያዝ ላይ ተጽዕኖ. | ትክክለኛው የሬንጅ ደረጃ፣ የቀለም ስርዓት፣ የነበልባል ተከላካይ እና መደበኛ የማቀነባበሪያ ክልል። |
| ሙጫው የተጠናከረ ወይም የተሞላ ነው? | የብርጭቆ ፋይበር፣ ማዕድን መሙያ እና እንደገና የተገኘ ብክለት በቀለበት፣ በመቀመጫ እና በማቅለጥ ምንባቦች ላይ መጎሳቆልን ያፋጥናል። | የመሙያ አይነት፣ የክብደት መቶኛ እና በምርት ቢቀየር። |
| ጥይቱ ምን ያህል ትክክለኛ መሆን አለበት? | ቀጭን-ግድግዳ፣ ባለብዙ ክፍተት እና ጥብቅ ክብደት ያላቸው ክፍሎች በቫልቭ መዘጋት እና መፍሰስ ላይ ትናንሽ ለውጦችን ያጋልጣሉ። | የከፊል ክብደት፣ የክፍተት ብዛት፣ የተኩስ-ክብደት መቻቻል እና የቅርብ ጊዜ አዝማሚያ ውሂብ። |
| አሁን ያለው የቫልቭ ዘይቤ ምንድነው? | ተንሸራታች ቀለበት ፣ ኳስ ቼክ እና ሌሎች ዲዛይኖች የተለያዩ ፍሰት ቦታዎች ፣ የጉዞ እና የመዝጊያ ባህሪ አላቸው። | ዋናው ክፍል ቁጥር፣ ስዕል፣ ፎቶዎች እና ሙሉ በሙሉ የተወገደ ስብሰባ። |
| ጠመዝማዛው ከዚህ በፊት ተተክቷል? | የማሽን ሞዴል ከአሁን በኋላ የተጫነውን ክር፣ የጫፍ ርዝመት ወይም የመቀመጫ ጂኦሜትሪ መለየት አይችልም። | የማሽኑን የስም ሰሌዳ ብቻ ሳይሆን የአሁኑን የሾል ስዕል እና ቀጥታ መለኪያዎች. |
| ክፍሉ ለምን ተተክቷል? | የተሰበረ ክር፣ የተሸረሸረ ፍሰት መንገድ እና የሚያንጠባጥብ ቀለበት ወደ አንድ አይነት የእርምት እርምጃ አያመለክትም። | ፎቶዎችን፣ የሂደት ምልክቶችን፣ የጥገና ታሪክን እና ያልተሳኩ ልኬቶችን ይልበሱ። |
ናንሃይያ ደረጃውን የጠበቀ እና ብጁ የክር ቅጦችን ያቀርባል፣ በተጨማሪም ለልዩ ፖሊመሮች የተገላቢጦሽ ፍንጭ አማራጮችን ይሰጣል። የተመረጠው ክፍል ከአንድ ጋር ሊጣመር ይችላልመርፌ የሚቀርጸው screwወይም እንደ ሰፊው አካል የቀረበመርፌ የሚቀርጸው እና extrusion መለዋወጫ ክልል.


ስብሰባው ከማስወገድዎ በፊት የሂደቱን ምልክቶች ያንብቡ
ተለዋዋጭ ትራስ፣ የተኩስ ክብደት ወይም ደካማ የዝውውር ተደጋጋሚነት የቫልቭ መፍሰስን ሊያመለክት ይችላል፣ ግን አንዳቸውም ብቻውን አያረጋግጡም። የሬንጅ ለውጦች, የምግብ አለመረጋጋት, የሙቀት መቆጣጠሪያ, በርሜል ማልበስ, በሟሟ ውስጥ ያለው አየር, የግፊት ቅንጅቶች እና የሻጋታ ሁኔታዎች ተመሳሳይ ምልክቶች ሊፈጠሩ ይችላሉ.
ENGEL የማይመለስ ቫልቭ፣ screw እና plasticizing በርሜል መፈተሽ ይመክራል።ማቅለጥ ትራስ ሲለዋወጥ. ተመሳሳዩ የመላ መፈለጊያ መመሪያ ትራስ እና የተኩስ-ክብደት ልዩነትን ከሂደት መቼቶች እና የአካል ክፍሎች ልብስ ጋር ያገናኛል።
| የታየ ምልክት | ሊሆን የሚችል screw-tip ግንኙነት | ከማዘዝዎ በፊት ያረጋግጡ |
|---|---|---|
| የትራስ አቀማመጥ ከተኩስ ወደ ጥይት ይለያያል | ቀለበቱ በተለያየ ቦታ ሊዘጋ ወይም ከተቀመጠ በኋላ ሊፈስ ይችላል. | በተረጋጋ ሂደት ውስጥ ትክክለኛውን አቀማመጥ ፣ ግፊት እና የተኩስ ክብደትን ያዙሩ። |
| ቅንጅቶች ተስተካክለው ሲቆዩ የከፊል ክብደት ይንሸራተታል። | የኋላ ፍሰት ለሻጋታው የሚሰጠውን ውጤታማ መጠን ሊቀንስ ይችላል። | የምግብ፣ የሙቀት መጠን፣ የቁሳቁስ እና የሻጋታ-መቦርቦር መንስኤን ያስወግዱ። |
| አጫጭር ጥይቶች ያለማቋረጥ ይታያሉ | በተለይም የማገገሚያ ለውጦች ከተደረጉ በኋላ ቫልዩው በተደጋጋሚ አይዘጋም ይሆናል. | የማስተላለፊያ ምላሽን ያወዳድሩ እና የማሽኑ ሰሪው የተፈቀደውን የቫልቭ ሙከራ ያሂዱ። |
| ማገገም የተገደበ ይሆናል። | የተበላሸ ቀለበት ፣ ተቀማጭ ወይም መጠኑ ዝቅተኛ ፍሰት መንገድ ወደፊት የሚቀልጥ ፍሰትን ሊቋቋም ይችላል። | የነጻ እንቅስቃሴን፣ የተከማቸ ገንዘብ፣ የመተላለፊያ እና የመተላለፊያ መዘጋትን ይፈትሹ። |
| ጥቁር ነጠብጣቦች የቁሳቁስ ለውጥ ይከተላሉ | የሞቱ ቦታዎች ወይም የተበላሹ ንጣፎች የተበላሸውን ፖሊመር ማቆየት እና ሊለቁ ይችላሉ። | ሙሉውን የማቅለጫ መንገድ ፣ አፍንጫ ፣ የፊት ጠመዝማዛ እና የጽዳት ሂደቱን ይፈትሹ። |
| የብረታ ብረት ድምጽ ወይም የቀለበት መናድ | ሐሞት፣ መበላሸት፣ የተሳሳተ አቀማመጥ ወይም ባዕድ ነገር ሊኖር ይችላል። | በማሽኑ ሰሪው አስተማማኝ የጥገና ሂደት ስር ያቁሙ እና ይፈትሹ። |
ስብሰባው ከተወገደ በኋላ የቼክ ቀለበቱን የውጭውን ዲያሜትር, ሁለቱንም የጫፍ ፊቶች, የመቀመጫውን ገጽ, የጫፍ አካልን, ማለፊያዎችን እና ክር ይቀልጡ. አንARBURG ቴክኒካዊ መጣጥፍመቦርቦርን፣ መጣበቅን እና ዝገትን እንደ የመልበስ ዘዴዎች ይለያል እና የቀለበት ዲያሜትሩ፣ የጫፍ ፊት እና የማተሚያ መቀመጫው ላይ መልበስ የቀለበት ጉዞን እና የትራስ መረጋጋትን እንደሚለውጥ ያሳያል።
ክፍሉ እስኪሞላ ድረስ የመቆያ ግፊት በመጨመር የቼክ ቀለበት አይመርምሩ።የቅንብር ለውጥ ሳይታረም ልቅነትን ሊደብቅ ይችላል። የተረጋጋ የመነሻ መስመር ይያዙ፣ የማሽኑ ሰሪው የተፈቀደውን የሙከራ ዘዴ ይከተሉ እና የመተኪያ ዝርዝር መግለጫውን ከመቀየርዎ በፊት ሃርድዌሩን ይፈትሹ።
የማጣመጃ ክፍሎቹ አሁንም ጥሩ ሲሆኑ ብቻ አንድ ክፍል ይተኩ
የቼክ ቀለበት በራሱ ሊተካ የሚችለው የማጣመጃው ጫፍ እና መቀመጫው በተፈቀደው መጠን ውስጥ ሲቆይ፣ የማተሚያው ቦታዎቹ ጤናማ ሲሆኑ እና አዲሱ ቀለበት በተሟላ ጉዞው ውስጥ በነፃነት መንቀሳቀስ ይችላል። ይህ አነስተኛ ዋጋ ያለው ጥገና ነው, ነገር ግን ፍተሻው ሲደግፈው ብቻ ነው.
የተዛመደውን ጫፍ፣ ቀለበት እና መቀመጫ ብዙ ንጣፎች ለብሰው ሲታዩ፣ ቀለበት በሌላ አካል ላይ ሲይዝ ወይም ሲጋጭ፣ አሮጌዎቹ ክፍሎች በማሽኖች ላይ ሲደባለቁ ወይም ምንም አስተማማኝ ኦሪጅናል ልኬቶች አይቀሩም። አንድ አዲስ የማተሚያ ክፍልን ከሁለት የተበላሹ የጋብቻ ክፍሎች ጋር በማጣመር አዲስ የፍሳሽ መንገድ መፍጠር ይቻላል.
የእኛ የፋብሪካ እይታ:የተለበሰ ናሙና ማስረጃ እንጂ ዋና ሥዕል አይደለም። የተሸረሸረ መቀመጫ፣ አጭር ቀለበት ወይም የተበላሸ ክር በትክክል ከገለበጥን አዲሱ ክፍል የድሮውን ችግር በንፁህ ገጽ እንደገና ማባዛት ይችላል። ከሥዕሉ, ከተጣመሩ አካላት እና ያልተለበሱ የማጣቀሻ ነጥቦች የታሰበውን ግንኙነት እንደገና እንገነባለን.


Nanhaiya መርፌ የሚቀርጸው screw ጫፍ ውሂብ
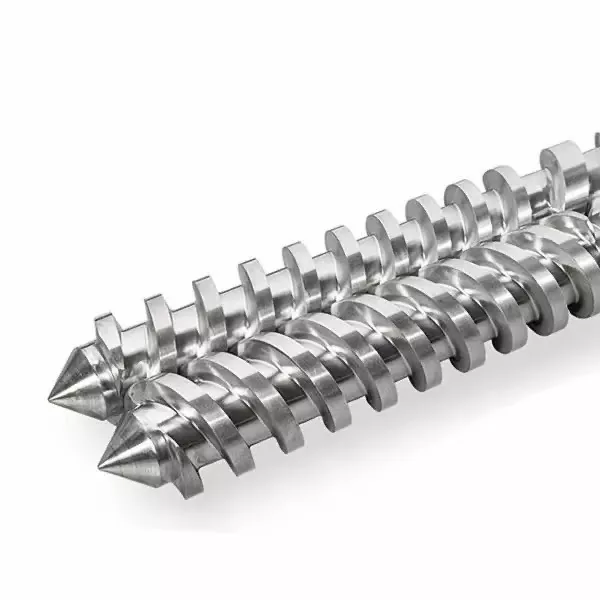
የNanhaiya መርፌ የሚቀርጸው ጠመዝማዛ ጫፍየተገነባው በመጠምዘዝ እና በኖዝል-ጎን መቅለጥ መንገድ መካከል ባለው በይነገጽ ነው። ለተለዋዋጭ ሥራ ብጁ ክሮች እና የአካል ክፍሎች ጂኦሜትሪ ያለው ለተለያዩ የፍጥነት ዲያሜትሮች እና መርፌ ማሽን ብራንዶች ይገኛል።
| ዝርዝር መግለጫ | Nanhaiya ምርት ውሂብ | የግዢ አግባብነት |
|---|---|---|
| የመሠረት ቁሳቁስ | D2 | በጥቅስ እና በፍተሻ ሰነዶች ላይ ትክክለኛውን ቁሳቁስ ይመዝግቡ. |
| ጥንካሬ | HRC45-62 | የተመረጠው እሴት ከሙቀት ሕክምና, ከአለባበስ እና ከተጣጣሙ ቁሳቁሶች ጋር መዛመድ አለበት. |
| ቀጥተኛነት | 0.02 ሚሜ / ሜትር | በ screw-front interface ላይ ጂኦሜትሪ እና አሰላለፍ ጉዳይ። |
| የታጠቀ ፊት | ቢሜታልሊክ | በተጋለጡ የስራ ቦታዎች ላይ የመልበስ መከላከያ አማራጭን ያቀርባል. |
| የ Glass-ፋይበር ውቅሮች | 30% / 60% | በ RFQ ውስጥ ትክክለኛውን የመስታወት-ፋይበር መቶኛ እና የሬንጅ ደረጃን ይግለጹ። |
| ከፊል ክብደት | 1 ኪ.ግ | የምርት-ገጽ ማመሳከሪያ ዋጋ; የመጨረሻው ክብደት የተፈቀደውን ጂኦሜትሪ ይከተላል. |
| የማምረት መንገድ | የ CNC ማሽነሪ ፣ የሙቀት ሕክምና እና ትክክለኛ ማፅዳት | እነዚህ ኦፕሬሽኖች ቅፅን ፣ የገጽታ ሁኔታን እና የተጠናቀቀውን ብቃትን ይቆጣጠራሉ። |
| መደበኛ መተግበሪያዎች | PE, PP, ABS እና PVC ቴርሞፕላስቲክ መቅረጽ | እንዲሁም ተጨማሪዎች፣ ቀለም ሰጪዎች፣ እንደገና ጥቅም ላይ የዋለ ይዘት እና የመሙያ ውሂብ ይላኩ። |
ለሙሉ ፕላስቲሲንግ አሃድ፣ ናንሃይያ እንዲሁ ያመርታል።የሚውቴሽን መርፌ የሚቀርጸው ብሎኖች, ቀስ በቀስ መርፌ የሚቀርጸው ብሎኖችእና የሚዛመዱ ተለዋጭ በርሜሎች. አጠገብ ያለውመርፌ አፍንጫየመፍሰሱ፣ የመገጣጠም ወይም የማቅለጥ ችግር ከስፒው ጫፍ በላይ ሲሰፋ በተመሳሳይ ጊዜ ሊገመገም ይችላል።
ክፍሉ ተስማሚ መሆን አለመሆኑን የሚወስኑ ልኬቶች
ማሽን ሰሪ እና ሞዴል ፍለጋውን ማጥበብ ይችላሉ, ነገር ግን ስዕልን መተካት አይችልም. የሞዴል ቤተሰቦች ብዙ የመርፌ-አሃድ መጠኖችን ሊጠቀሙ ይችላሉ፣ እና ማሽኑ አስቀድሞ ከተሰራበት ግንባታ የሚለይ ምትክ ብሎን ሊይዝ ይችላል።
- የተጫነውን ጠመዝማዛ መለየት.የማሽን ሰሪ፣ ሞዴል፣ የመርፌ-አሃድ ስያሜ፣ የሾለ ዲያሜትር፣ ተከታታይ መረጃ እና ማንኛውም የቀድሞ የዊል መተካት።
- ክርውን ሙሉ በሙሉ ይግለጹ.ዋና እና ትንሹን ዲያሜትር ፣ ሬንጅ ፣ ክር አቅጣጫ ፣ የክር ርዝመት ፣ የመነሻ ቦታ ፣ እፎይታ እና የትከሻ ቦታን ያካትቱ።
- የ axial ቁልል ይለኩ.አጠቃላይ የጫፍ ርዝመት፣ የቀለበት ርዝመት፣ የመቀመጫ ርዝመት፣ የቀለበት ጉዞ እና የመዝጊያ ቦታን የሚቆጣጠር እያንዳንዱን ትከሻ ይመዝግቡ።
- ራዲያል መገናኛዎችን ይለኩ.የጫፍ አካልን ዲያሜትር ፣ የውጪ እና የውስጥ ዲያሜትር ፣ የመቀመጫ ዲያሜትሮችን ፣ በርሜል ቦረቦረ ማጣቀሻን እና የሚፈለገውን የስራ ክፍተት ይመዝግቡ።
- የማቅለጫውን መንገድ ካርታ ያውጡ።የዋሽንት ብዛት፣ የመተላለፊያ ስፋት፣ የመተላለፊያ ጥልቀት፣ የአፍንጫ መገለጫ እና ፍሰትን ወይም ጽዳትን የሚጎዳ ራዲየስን አሳይ።
- የማኅተም ምልክት ያድርጉ እና ቦታዎችን ይልበሱ።በሚዘጋበት ጊዜ የትኛዎቹ የፊት ንክኪዎች እንደሆኑ እና የትኞቹ ልኬቶች ካልተለበሱ ማጣቀሻዎች እንደሚለኩ ይወቁ።
በመቻቻል ውስጥ እርግጠኛ አለመሆንን አይደብቁ።የድሮው ገጽ ከተለበሰ፣ የሚለካውን ዋጋ እንደ ትክክለኛ የተበላሸ ልኬት ይሰይሙት። የታቀደውን የተጠናቀቀ ልኬት ለየብቻ ያቆዩት። ያ ልዩነት ምህንድስና ትክክለኛውን የጉዳቱን ቅጂ ከማጽደቅ ይልቅ ክፍሉን እንዲያስተካክል ያስችለዋል።
ወደ ምርት ከመግባቱ በፊት ተተኪውን ይፈትሹ
ስብሰባው ለሙቀት እና ግፊት ከመጋለጡ በፊት የመጪው ምርመራ ማንነትን, ልኬቶችን እና እንቅስቃሴን ማረጋገጥ አለበት. የተፈቀደውን ስዕል, የቁሳቁስ መዝገብ እና የፍተሻ ውጤት በተመሳሳይ ክፍል ቁጥር ያስቀምጡ.
- የክፍል ቁጥር እና የስዕል ክለሳ ከግዢ ትዕዛዝ ጋር ይዛመዳል
- የቁሳቁስ እና የሙቀት-ህክምና መዝገቦች ከጥቅሱ ጋር ይጣጣማሉ
- ወሳኝ ዲያሜትሮች እና የአክሲል ርዝመቶች በመቻቻል ውስጥ ናቸው
- የክር መለኪያዎች ወይም የማጣመጃ ቼኮች ግንኙነቱን ያረጋግጣሉ
- ቼክ ቀለበቱ ያለ ምንም መናወጥ ወይም መናድ በነፃነት ይጓዛል
- ቀለበት እና መቀመጫ የታቀዱትን የማተሚያ ቦታዎችን ያነጋግሩ
- የቀለጡ ምንባቦች ንጹህ፣ ለስላሳ እና ከቆሻሻ የጸዳ ናቸው።
- የተጣሩ ወለሎች ምንም የአያያዝ ጉዳት ወይም የሽፋን ጉድለቶች አያሳዩም።
- የመሰብሰቢያ አቅጣጫ እና አካላት ቅደም ተከተል ተመዝግቧል
- የመነሻ ሾት ክብደት እና ትራስ ከተጫነ በኋላ ይመዘገባሉ
ከተጫነ በኋላ የተፈቀደውን የማስጀመሪያ ሂደት ይጠቀሙ እና ሂደቱን ከተቀመጠው የመነሻ መስመር ጋር ያወዳድሩ። አዲስ ጠቃሚ ምክር የመልሶ ማግኛ፣ የጭንቀት ምላሽ ወይም የቫልቭ መዘጋት ባህሪን ሊለውጥ ይችላል፣ ስለዚህ እያንዳንዱ አሮጌ መቼት ሳይነካ መቆየት አለበት ብለው አያስቡ።
ፋብሪካው መቆጣጠር ያለበት
የScrew-tip ጥራት የሚመጣው በክፍሎች መካከል ካለው ግንኙነት ነው። የክር ማጎሪያ፣ የትከሻ ቦታ፣ የቀለበት ጉዞ፣ የማተም-ፊት ጂኦሜትሪ፣ የፍሰት መንገድ አጨራረስ እና የሙቀት-ህክምና ሁኔታ አንድ ላይ መስራት አለባቸው። አንድ አስደናቂ የጠንካራነት ቁጥር የተሳሳተ ቁልል ርዝመት ወይም ሻካራ የማተሚያ ገጽ ማካካሻ አይችልም።
ናንሃይያየማምረቻ መሳሪያዎችየ CNC መጋዞች የምግብ ስህተት ከ 0.1 ሚ.ሜ በታች ወይም ከ 0.1 ሚ.ሜ በታች ፣ የ CNC lathes እስከ 6 ሜትር ለሚደርሱ የስራ ክፍሎች ፣ እና ቁፋሮ እና ወፍጮ መሳሪያዎችን በ 0.02 ሚሜ አቀማመጥ ትክክለኛነት ያካትታል ። ባለ አምስት ዘንግ ማሽነሪ መደበኛ ባልሆኑ በረራዎች እና ልዩ የፍላጅ አወቃቀሮች ጥቅም ላይ ይውላል።

ለገዢዎች, ተግባራዊ ጥያቄ አቅራቢው የማሽን መሳሪያ ባለቤት ስለመሆኑ አይደለም. ስዕሉ እንዴት እንደሚገመገም, የትኞቹ ልኬቶች እንደሚመረመሩ, የቁሳቁስ እና የሙቀት ሕክምናን እንዴት እንደሚከታተሉ እና የተጠናቀቀው የቀለበት እንቅስቃሴ እንዴት እንደሚረጋገጥ ይጠይቁ. Nanhaiya የቅድመ-ሽያጭ ስዕል ግምገማ እና የቴክኒክ ድጋፍ በእሱ በኩል ይሰጣልየአገልግሎት ቡድን.
የ RFQ ፍተሻ ዝርዝር ለተተኪ የሾል ጫፍ
ከተከታታይ ከፊል መልዕክቶች ይልቅ አንድ ግልጽ ጥቅል ይላኩ። የሚከተለው መረጃ አቅራቢው ስራው መደበኛ መተኪያ፣ የተገላቢጦሽ ምህንድስና አካል ወይም ዳግም ዲዛይን መሆኑን እንዲወስን ያስችለዋል።
- የማሽን ሰሪ፣ ሞዴል፣ ተከታታይ ቁጥር እና መርፌ-አሃድ መጠን
- የተጫነው የሽብልቅ ዲያሜትር እና የሾላ ስዕል
- ኦሪጅናል screw-tip ክፍል ቁጥር እና የስዕል ክለሳ
- በቅደም ተከተል ከተቀመጡት ክፍሎች ጋር አሮጌውን ስብሰባ ያጠናቅቁ
- ፎቶዎች ከፊት ፣ ከጎን ፣ ክር እና የማተም ፊቶች
- ክር, ትከሻ, ቀለበት, የመቀመጫ እና የመተላለፊያ ልኬቶች
- የሬንጅ ደረጃ፣ የመሙያ አይነት እና የመሙያ መቶኛ
- ባለቀለም፣ እንደገና ጥቅም ላይ የዋለ ይዘት እና የሚበላሹ ተጨማሪዎች
- መደበኛ የማቅለጫ ሙቀት እና የተኩስ መጠን
- የክብደት ክብደት፣ የክፍተት ብዛት እና ተቀባይነት ያለው ልዩነት
- ከማስወገድዎ በፊት ትራስ ፣ ማስተላለፍ እና የማገገም አዝማሚያ
- የታየ አለባበስ፣ ውድቀት ሁነታ እና መጠን ያስፈልጋል
ስዕሉ ከጠፋ, እያንዳንዱን የሚለካው ገጽ ላይ ምልክት ያድርጉ እና የመለኪያ አወቃቀሩን ፎቶግራፍ ያንሱ. አንድ ነጠላ የውጭ ዲያሜትር አይላኩ እና ፋብሪካው ክር, መቀመጫውን እና ከእሱ ለመጓዝ ይጠይቁ.
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
መርፌ የሚቀርጸው screw tip ምን ያደርጋል?
የ screw tip መገጣጠሚያው የማይመለስ ቫልቭ ይይዛል. በማገገሚያ ወቅት ይከፈታል ስለዚህ ማቅለጥ ከመጠምዘዣው ፊት ለፊት ሊንቀሳቀስ ይችላል, ከዚያም የጀርባ ፍሰትን ለመገደብ እና ግፊትን ወደ ሻጋታ ለማስተላለፍ በመርፌ ጊዜ ይዘጋል.
የተለበሰ የቼክ ቀለበት ወይም የሹል ጫፍ ምልክቶች ምንድ ናቸው?
የተለመዱ የሂደት ምልክቶች ተለዋዋጭ ቅልጥ ትራስ፣ ወጥነት የሌለው የተኩስ ክብደት፣ ደካማ የግፊት ተደጋጋሚነት፣ ሌሎች ምክንያቶች ከተገለሉ በኋላ አጫጭር ጥይቶች እና ረጅም ወይም ያነሰ የተረጋጋ የዝውውር ምላሽ ያካትታሉ። ቁጥጥር የሚደረግበት የመፍሰሻ ሙከራ እና የመጠን ፍተሻ መልበስን ያረጋግጡ።
የመተኪያ ሹራብ በማሽን ሞዴል ብቻ ማዘዝ እችላለሁ?
የማሽኑ ሰሪው እና ሞዴሉ ጠቃሚ የመነሻ ነጥቦች ናቸው, ነገር ግን አስተማማኝ የመተኪያ ቅደም ተከተል የሾላውን ዲያሜትር, ክር እና ትከሻ ልኬቶች, የጫፍ ርዝመት, የቼክ ቀለበት እና የመቀመጫ ልኬቶች, ፍሰት መንገድ, ሙጫ, የመሙያ ይዘት, ስዕል እና ግልጽ ፎቶዎችን ማካተት አለበት.
የቼክ ቀለበቱን ብቻ መተካት አለብኝ ወይም የተሟላውን የጭረት ጫፍ ስብሰባ?
የተጣጣመው ጫፍ፣ መቀመጫ እና ክር በተፈቀደው ልኬቶች እና የገጽታ ሁኔታ ውስጥ ሲቆዩ የተሸከመውን አካል ብቻ ይተኩ። ብዙ የታሸጉ ወለሎች ሲለብሱ፣ መጠኖቻቸው እርግጠኛ ካልሆኑ፣ ወይም የተቀላቀሉ አሮጌ እና አዲስ ክፍሎች አስተማማኝ እንቅስቃሴ እና ማተም በማይችሉበት ጊዜ የተጣጣመውን ስብሰባ ይተኩ።
ናንሃይያ የትኛውን ቁሳቁስ ነው መርፌ ለመቅረጽ የሚጠቅመው?
ናንሃይያ ከHRC45-62 የታተመ የጠንካራነት ክልል፣ 0.02 ሚሜ/ሜ ቀጥተኛነት እና ባለ ሁለት ብረት የታጠቀ ፊት አማራጭ ያለው D2 መርፌ የሚቀርጸው screw ጠቃሚ ምክሮችን ይሰጣል። የመጨረሻው ውቅረት ከረጢት ፣ መሙያ ፣ ማሽን በይነገጽ እና የመልበስ ግዴታ ጋር ይዛመዳል።
የጠንካራ ጠመዝማዛ ጫፍ ሁልጊዜ ረዘም ላለ ጊዜ ይቆያል?
አይደለም ጠንካራነት የመልበስ አፈጻጸም አንድ አካል ብቻ ነው። ቅይጥ ኬሚስትሪ፣ ሙቀት ሕክምና፣ የዝገት መቋቋም፣ መጋጠሚያ ቁሳቁሶች፣ የገጽታ አጨራረስ፣ አሰላለፍ፣ ማጽዳት እና የተቀነባበረ ሙጫ ሁሉም የአገልግሎት ህይወት ላይ ተጽዕኖ ያሳድራሉ።
ናንሃይያ ለጠባብ ጫፍ ጥቅስ ምን ልልክ?
የማሽን ሰሪውን እና ሞዴሉን፣ ስክሩ ዲያሜትር፣ ሬንጅ እና መሙያ መቶኛ፣ ኦርጅናሌ ክፍል ቁጥር ወይም ስዕል፣ የተሟላ የመገጣጠም ልኬቶች፣ ከበርካታ ማዕዘኖች ፎቶዎች፣ ምልክቶችን ይላኩ፣ የተኩስ-ክብደት አዝማሚያ እና የሚፈለገው መጠን።
የንግድ መግለጫ፡ ናንሃይያ በዚህ መመሪያ ውስጥ የተገናኙትን መርፌ የሚቀርጸው screw ምክሮችን እና ተዛማጅ ክፍሎችን ያመርታል። ቴክኒካዊ ምክሮች ከማሽኑ ሰሪው የደህንነት ሂደቶች እና ከተፈቀደው የፕሮጀክት ስዕል ጋር መተግበር አለባቸው.