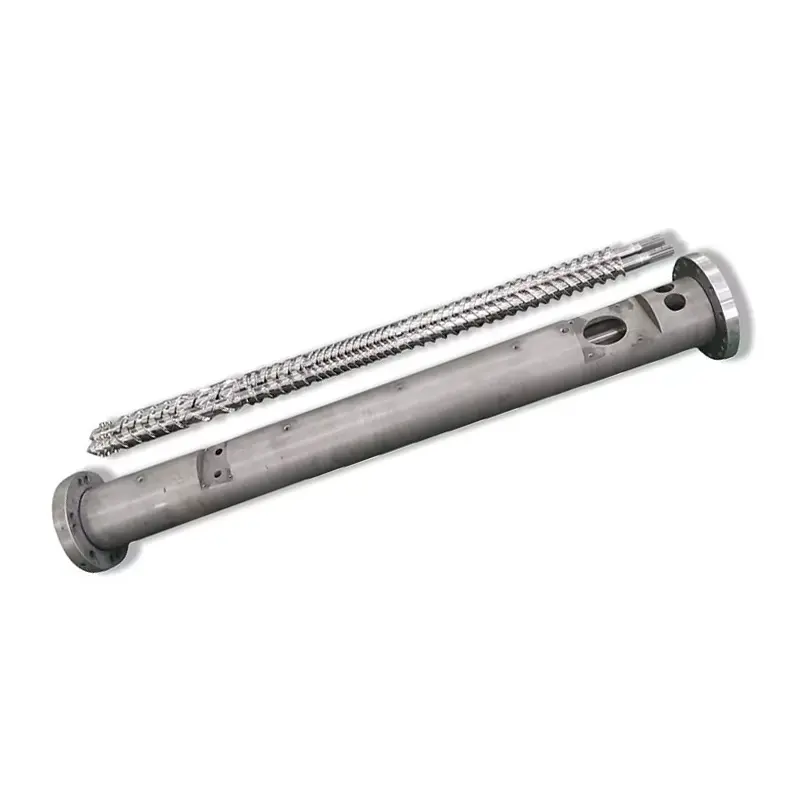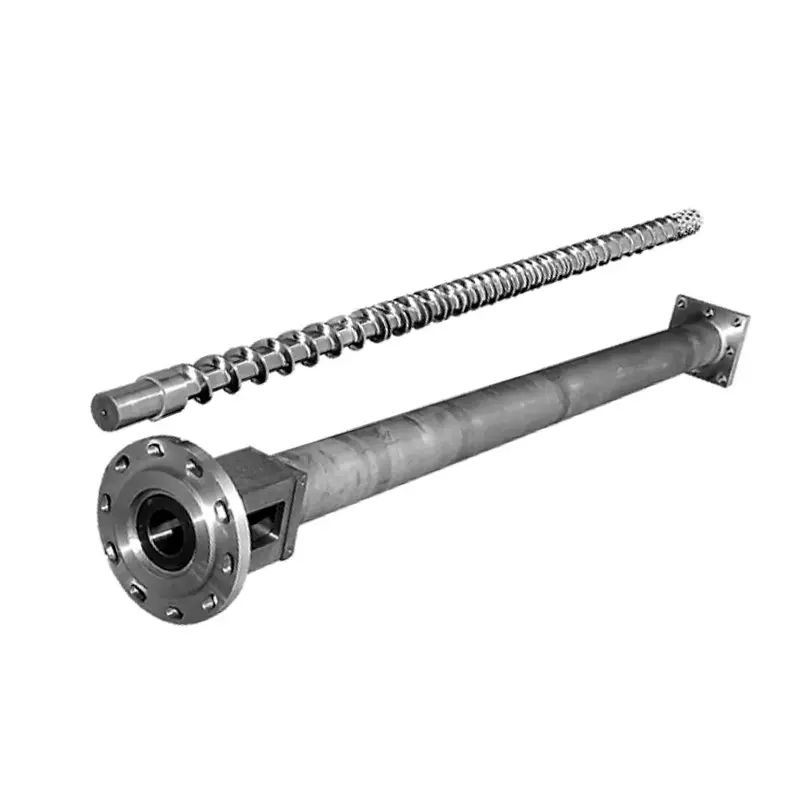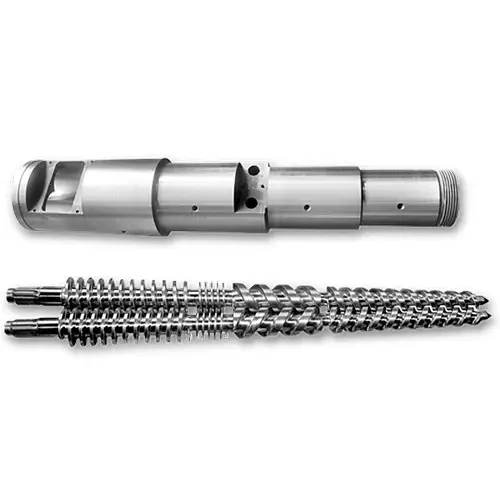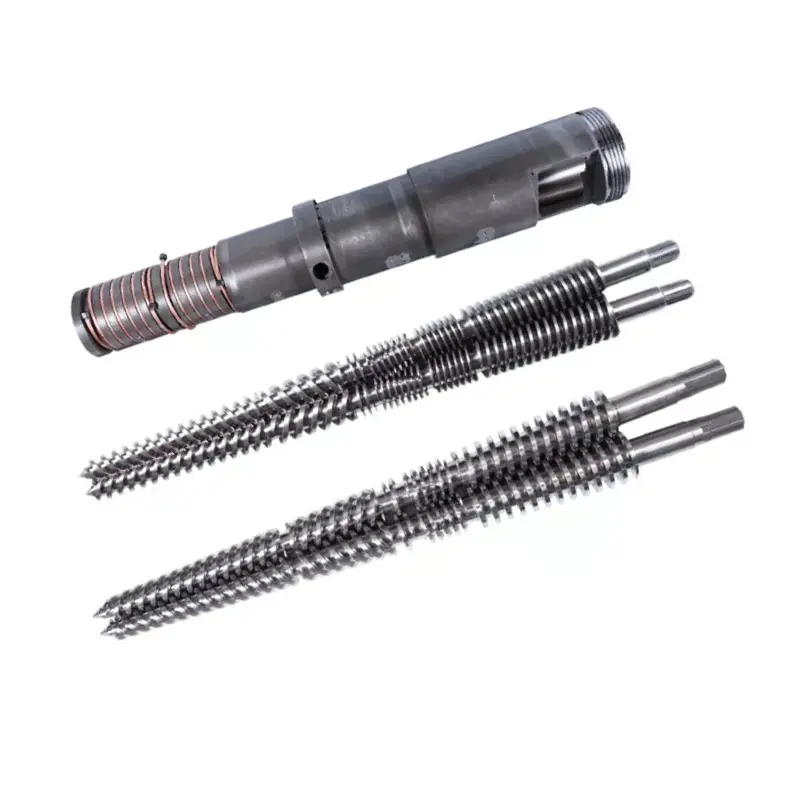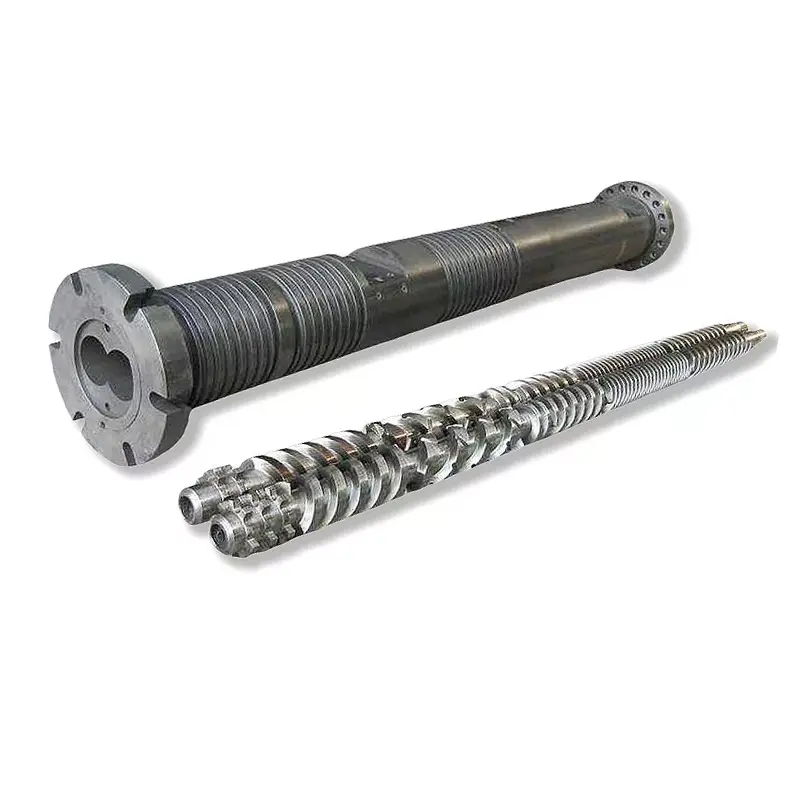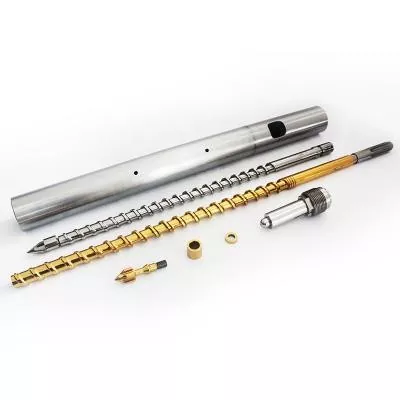

የ Screw Barrel በትክክል ምን እንደሚሰራ
ጠመዝማዛ እና በርሜሉ እንደ አንድ ጥንድ ጥንድ ሆነው ይሠራሉ. የእያንዳንዱ ዑደት ቅደም ተከተል ይኸውና:
- መመገብ- የፕላስቲክ እንክብሎች ከሆፕፐር ወደ ምግብ ዞን ይወርዳሉ.
- ማቅለጥ- የሚሽከረከረው ሹል የሸርተቴ ሙቀት ይፈጥራል. ከበርሜል ማሞቂያዎች ጋር ተጣምረው, እንክብሎች ይቀልጣሉ እና ይጨመቃሉ.
- መለኪያ- ማቅለጡ መርፌ ከመውሰዱ በፊት በሙቀት እና ግፊት አንድ አይነት ይሆናል.
- መርፌ- ጠመዝማዛው እንደ ፕላስተር ወደ ፊት ይንቀሳቀሳል፣ ቀልጦ የተሠራ ፕላስቲክን ወደ ሻጋታው ውስጥ ይገፋል።
እያንዳንዱ የንድፍ ተለዋዋጭ - ጂኦሜትሪ፣ የዞን ምጣኔ፣ የገጽታ አያያዝ - አራቱ ደረጃዎች ምን ያህል እንደተከሰቱ ይነካል። በማንኛቸውም ውስጥ አለመመጣጠን እንደ የምርት ችግር ይታያል.
ውሳኔ 1፡ ኤል/ዲ ውድር
የኤል/ዲ ጥምርታ (የበረራ ርዝመት በዲያሜትሩ የተከፈለ) በልዩ ሉህ ላይ በጣም አስፈላጊው ቁጥር ነው። የመኖሪያ ጊዜን, የተቀላቀለ ጥራትን እና የሙቀት ስርጭትን ይቆጣጠራል.አብዛኛው አጠቃላይ ዓላማ መርፌ መቅረጽ መተግበሪያዎች 20፡1 ይጠቀማሉ።
| ሙጫ | የሚመከር ኤል/ዲ |
|---|---|
| PP፣ PE፣ PS (መደበኛ) | 18፡1 – 20፡1 |
| ኤቢኤስ ፣ ፒሲ | 20፡1 – 24፡1 |
| PVC (ሙቀትን የሚነካ) | 16፡1 – 20፡1 |
| ፔት | 20፡1 – 22፡1 |
| ናይሎን (ፒኤ) | 18፡1 – 20፡1 |
| ጂኤፍ-የተጠናከሩ ቁሶች | 20፡1 – 24፡1 |
ውሳኔ 2፡ የመጨመቂያ ሬሾ
የመጭመቂያው ጥምርታ (ሲአር) የሚለካው የጠመዝማዛ ቻናሉ ከምግብ ዞኑ እስከ የመለኪያ ዞን ምን ያህል እንደሚጠብ ነው። ከፍ ያለ ሲአር መቅለጥን በበለጠ አጥብቆ ይጨምቃል - ቀስ በቀስ የሚለሰልሰው ለአሞርፊክ ሙጫዎች ጥሩ ነው። የታችኛው CR ረጋ ያለ ነው, ይህም ለሙቀት-ስሜታዊ ወይም ፋይበር-የተሞሉ ቁሳቁሶች የሚፈልጉት ነው.
| ሙጫ | የመጭመቂያ ሬሾ |
|---|---|
| ኤቢኤስ፣ ፒሲ፣ ፒኤምኤምኤ (አሞራፊክስ) | 3.0 - 3.5: 1 |
| ፒፒ፣ ፒኢ፣ ናይሎን (ከፊል ክሪስታል) | 2.5 - 3.0: 1 |
| PVC | 2.0 - 2.5: 1 |
| ፔት | 2.3 - 2.6:1 |
| ጂኤፍ-የተጠናከረ (≥15%) | 2.0 - 2.5: 1 |
ውሳኔ 3: የዞን መጠኖች
አንድ መደበኛ የመርፌ ቀዳዳ በሶስት ዞኖች ይከፈላል. የእያንዳንዱ ዞን መጠን ከጠቅላላው L / D ጋር ተመሳሳይ ነው.
- የምግብ ዞን (L1):ከሆፕፐር ጠንካራ እንክብሎችን የሚቀበሉ ጥልቅ ቻናሎች። ረጅም = ተጨማሪ የመተላለፊያ አቅም.
- የመጭመቂያ ዞን (L2)፦የሰርጥ ጥልቀት በሂደት ይቀንሳል። አብዛኛው ማቅለጥ እዚህ ይከሰታል.
- የመለኪያ ዞን (L3):ጥልቀት የሌላቸው፣ ወጥነት ያላቸው ቻናሎች። መርፌው ከመውሰዱ በፊት አንድ ወጥ የሆነ የሙቀት መጠን እና ግፊትን ያረጋግጣል።
| ሙጫ | ምግብ (L1) | መጨናነቅ (L2) | መለኪያ (L3) |
|---|---|---|---|
| ፒፒ / ፒኢ | 50% | 25% | 25% |
| ኤቢኤስ / ፒሲ | 40% | 40% | 20% |
| ፔት | 40% | 40% | 20% |
| ናይሎን (ፒኤ) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
ውሳኔ 4፡ ስክሩ በርሜል ቁሳቁስ
38CrMoALA - መደበኛው መነሻ
የናንሃይያ መርፌ የሚቀርጸው ብሎኖች የሚመረቱት ከ ነው።38CrMoALA ቅይጥ ብረት, በሙቀት መታከም እና ማጥፋት. ይህ የመሠረት ቁሳቁስ እንደ ፒኢ፣ ፒፒ፣ ፒኤስ እና ኤቢኤስ ያሉ መደበኛ ቴርሞፕላስቲክን በጥሩ ሁኔታ ያስተናግዳል፣ የአገልግሎት እድሜው በግምት10,000-20,000 ሰዓታትበተለመደው የአሠራር ሁኔታ.
ኒትሪዲንግ
በ 500-560 ዲግሪ ሴንቲግሬድ ውስጥ ያለው የጋዝ ናይትራይዲንግ የናይትሮይድ ንብርብር ይፈጥራል0.5-0.8 ሚሜ ውፍረትበጠንካራነት950–1050 HV (~62 HRC). ይህ ካልታከመ ብረት ጋር ሲነፃፀር በ 30-40% የመልበስ መከላከያን ያሻሽላል. ያልተሞሉ ወይም በትንሹ የተሞሉ ቁሳቁሶችን ለሚያሄዱ የአብዛኛዎቹ መርፌ መቅረጽ አፕሊኬሽኖች መደበኛ።

ናንሃይያ ሙታንት (ድንገተኛ) መርፌ የሚቀርጸው screw - እንደ ፒፒ፣ ፒኢ እና ናይሎን ላሉ ክሪስታላይን ሙጫዎች ተስማሚ።
ቢሜታልሊክ - ለጠለፋ አፕሊኬሽኖች
ቢሜታልሊክ በርሜሎች ከፍተኛ ቅይጥ እንዲለብሱ የሚቋቋም ብረት ከበርሜል ቦረቦረ ጋር የተያያዘ ነው። የናንሃይያ bimetallic ሂደት አንድየ 62 HRC ውስጣዊ የቦርሳ ጥንካሬበርሜል ውስጠኛው ክፍል ውስጥ ባለ ከፍተኛ ልብስ በሚለብሱ ቦታዎች ዙሪያ በጠንካራ ቅይጥ የሚረጭ ብየዳ።
| መተግበሪያ | ስክሩ ቁሳቁስ | በርሜል ሕክምና |
|---|---|---|
| PE፣ PP፣ PS (ያልተሞላ) | 38CrMoALA ኒትሪድድ | መደበኛ ናይትሬትድ |
| ኤቢኤስ፣ ፒሲ፣ ናይሎን (ያልተሞላ) | 38CrMoALA ኒትሪድድ | መደበኛ ናይትሬትድ |
| ፒኤ + ጂኤፍ ≤30% | 38CrMoALA፣ የጠፋ + የተናደደ | ናይትሬትድ ወይም ቢሜታልሊክ |
| የጂኤፍ ይዘት 15-50% | ቢሜታልሊክ/ቲሲ የበረራ ጠርዞች | ቢሜታልሊክ |
| የ PVC / የሚበላሹ ሙጫዎች | ዝገት የሚቋቋም ቅይጥ | ቢሜታልሊክ (CR ደረጃ) |
| የካርቦን ፋይበር ተሞልቷል። | የተንግስተን ካርበይድ | TC-የተረጨ ቦረቦረ |
ውሳኔ 5፡ ስክሩ ዲያሜትር እና የተኩስ መጠን
ትክክለኛው ሾትህ በመካከል መውረድ አለበት።35% እና 70%የመንኮራኩሩ ከፍተኛው የተኩስ አቅም. ከ 35% በታች ፣ ቁሳቁስ በርሜሉ ውስጥ በጣም ረጅም ነው የሚቀመጠው እና የመበላሸት አደጋ አለው። ከ 70% በላይ, በዑደቱ ውስጥ ያለው ሽክርክሪት በፍጥነት ማገገም አይችልም.
ከታች ከ Nanhaiya የሚገኙ የተለመዱ ውቅሮች አሉ፡
| የመርፌ መጠን (ሰ) | ጠመዝማዛ Ø × ርዝመት (ሚሜ) | በርሜል Ø × ርዝመት (ሚሜ) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

ናንሃይያ ቀስ በቀስ መርፌ የሚቀርጸው screw - እንደ ኤቢኤስ፣ ፒሲ እና ፒኤምኤም ላሉ አልሞርፊክ ሙጫዎች የተሻለ ነው።
የማስጠንቀቂያ ምልክቶች አሁን ያለው ስክርዎ ለሥራው የተሳሳተ ነው።
- ጥቁር ነጠብጣቦች ወይም የተቃጠሉ ምልክቶች- ከመጠን በላይ የመኖሪያ ጊዜ ወይም ሙቅ ቦታን የሚያበላሽ ቁሳቁስ። በርሜል የሙቀት ዞኖችን ይፈትሹ እና የዊንዶን ክፍተት ያረጋግጡ.
- ተመጣጣኝ ያልሆነ የተኩስ ክብደት- ብዙ ጊዜ ያልበሰለ የማይመለስ ቫልቭ ወይም ከመጠን በላይ ከስክሪፕት ወደ በርሜል ማጽጃ ወደ ኋላ እንዲመለስ ያስችላል።
- ላይ ላዩን ላይ splay ምልክቶች- በማቅለጥ ውስጥ እርጥበት ወይም ጋዝ. በቂ ያልሆነ ቅድመ-ማድረቅ ወይም በትክክል አየር የማይወጣ screw ጂኦሜትሪ ሊያመለክት ይችላል።
- የዘገየ ማግኛ / ረጅም ዑደት ጊዜ- የፕላስቲክ አቅም በቂ አይደለም. የሾላ ዲያሜትር መጨመር አለበት።
- በቀለም ለውጦች ላይ ከፍተኛ ቅሪት- በመለኪያ ዞን ውስጥ ደካማ ድብልቅ. ወደ ጠመዝማዛው የተጨመረው Maddock ወይም barrier ድብልቅ ንጥረ ነገር ብዙውን ጊዜ ይህንን ይፈታል።
ጥቅስ ሲጠይቁ ለአምራችዎ ምን እንደሚናገሩ
- የማሽን ብራንድ እና ሞዴል- ወይም ቦረቦረ ዲያሜትር እና flange ልኬቶች መደበኛ ላልሆኑ ማሽኖች
- ዋና ሙጫ(ዎች)- አስፈላጊ ከሆነ የመሙያ አይነት እና መቶኛን ያካትቱ
- የተኩስ መጠን ክልል- ዝቅተኛው እና ከፍተኛው ግራም
- የዒላማ ዑደት ጊዜ
- አሁን ያሉ ችግሮችን ለመፍታት እየሞከሩ ነው።- ካለ
ከ Nanhaiya የቴክኒክ ምክር ያግኙ
በ 12 ሰዓታት ውስጥ ምላሽ እንሰጣለን. የኛ የምህንድስና ቡድናችን ትክክለኛውን ጂኦሜትሪ፣ የቁሳቁስ ደረጃ፣ እና ለእርስዎ ማሽን እና ሙጫ መጠን - ለጥቅስ ከመግባትዎ በፊት ሊገልጽ ይችላል።