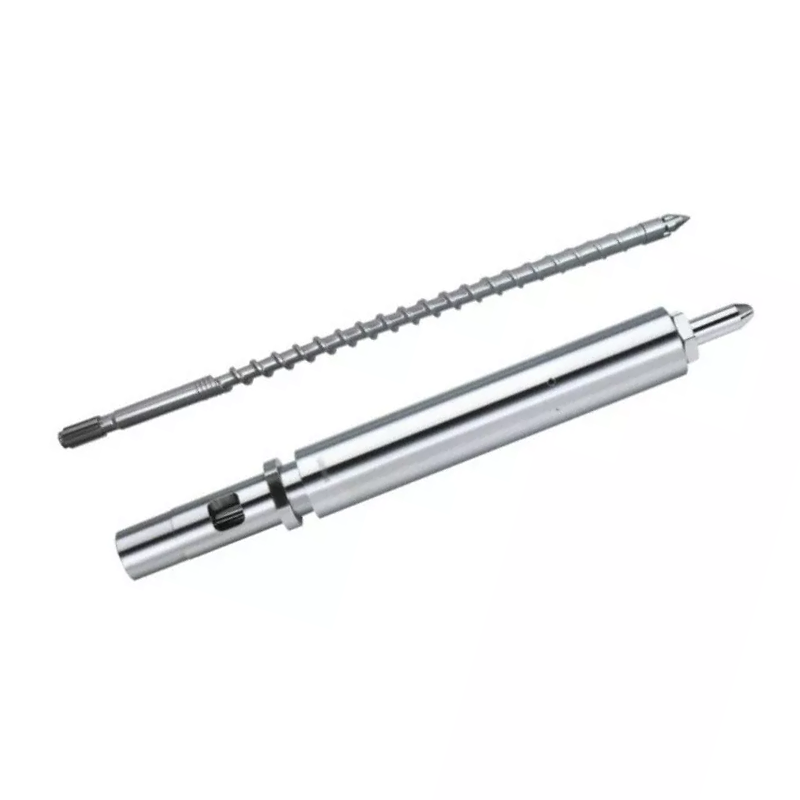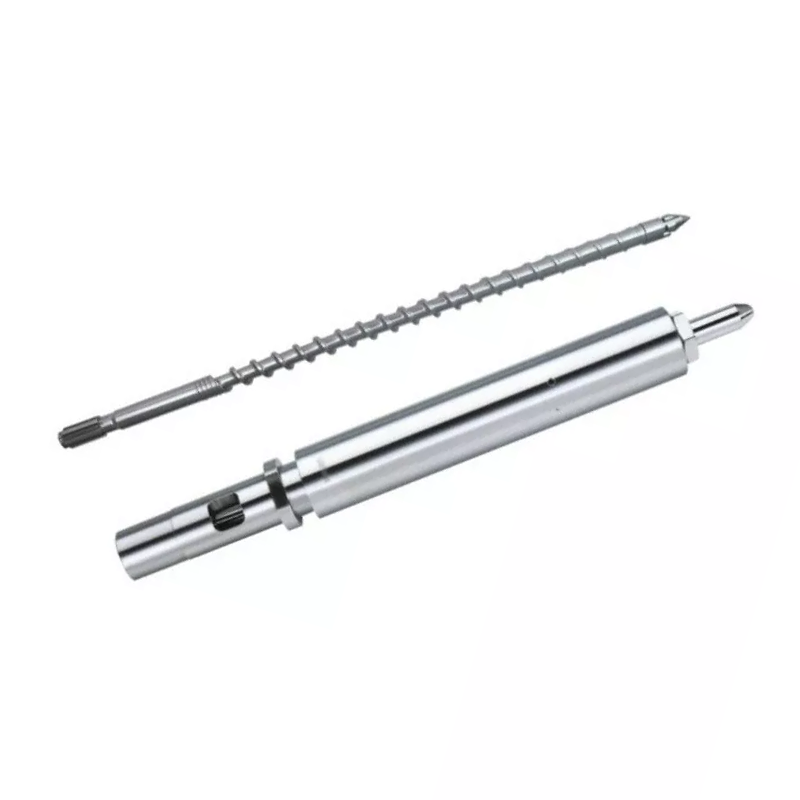
መርፌ screw L/D ሬሾየሚሠራው ርዝመት በመጠምዘዝ ዲያሜትር የተከፈለ ነው፣ እና አብዛኛዎቹ መርፌዎች ከ18፡1 እስከ 25፡1 ይሰራሉ። የትኛውም ዝርዝር ሉህ የሚነግርዎት ነገር ይኸውና፡ ቀድሞ በያዙት ማሽን ላይ L/D መቀየር አይችሉም። ርዝመቱ በበርሜል ተስተካክሏል. መለወጥ የምትችለው ነገር ነው።የጠመዝማዛ ዲያሜትር, እና በቋሚ በርሜል ውስጥ አንድ ምርጫ L/D, የተኩስ አቅም እና የመርፌ ግፊት በአንድ ላይ, በተቃራኒ አቅጣጫዎች ያንቀሳቅሳል. አነስ ያለ ጠመዝማዛ ከፍ ያለ L/D፣ ትንሽ ሾት እና ተጨማሪ ጫና ይሰጣል። ከእርስዎ ሙጫ እና ክፍል ጋር የሚገበያዩትን ያዛምዱ፣ እና አብዛኛዎቹ የኤል/ዲ ጥያቄዎች እራሳቸውን ይመልሳሉ።
ኤል/ዲ ሬሾ በመርፌ መወጋት ላይ ምን ማለት ነው።
L / D የ screw (L) የስራ ርዝመት በውጭው ዲያሜትር (ዲ) የተከፈለ ነው. ከስፋቱ 22 ጊዜ የሚረዝም ጠመዝማዛ L/D 22፡1 አለው።
ሬሾው ከመጠኑ ጋር ይመሳሰላል። በ22፡1 ላይ ያለው ባለ 40 ሚሜ ጠመዝማዛ 880 ሚሜ ርዝመት አለው። በ22፡1 ላይ ያለው የ80 ሚሜ ጠመዝማዛ 1,760 ሚሜ ርዝመት አለው። ተመሳሳይ ሬሾ, በጣም የተለያዩ ማሽኖች.
ሬሾው በትክክል የሚገልጸው ነገር ነው።ጠመዝማዛው ምን ያህል መሮጫ መንገድ ሥራውን መሥራት እንዳለበት. መመገብ፣ ማቅለጥ እና መለካት የሚከናወኑት በዚያ ርዝመት ነው። ተጨማሪ ርዝመት የበለጠ የማቅለጥ አቅም እና ተጨማሪ ድብልቅ ማለት ነው. ያነሰ ርዝመት ማለት ከሁለቱም ያነሰ ነው, እና ቁሱ በሙቀት ለመቀመጥ ያነሰ ጊዜ ማለት ነው.
አብዛኛዎቹ መርፌዎች በ18፡1 እና 25፡1 መካከል ያርፋሉ፣ ከ20፡1 እስከ 22፡1 ያለው የጋራ መሬት በአጠቃላይ ዓላማ ማሽኖች ላይ። የአዕማድ መመሪያው ሙሉውን ምስል በእኛ ውስጥ ይሸፍናልመርፌ የሚቀርጸው ጠመዝማዛ በርሜል መመሪያ.
ለምን ኤል/ዲ መርፌ ከኤክስትረስ ኤል/ዲ ያጠረ ነው።
ወጣ ገባዎች በብዛት ከ25፡1 እስከ 33፡1 ያካሂዳሉ። የመርፌ መወጠሪያዎች አጭር ሆነው ይቆያሉ, እና ምክንያቱ ዑደቱ እንጂ ወግ አይደለም.
የኤክሰትሮደር ጠመዝማዛ ያለማቋረጥ ይሽከረከራል። ቁሳቁስ በአንደኛው ጫፍ ውስጥ ይገባል, ይንቀሳቀሳል እና በሌላኛው በኩል ይወጣል. ምንም አይጠብቅም።
የመርፌ ቀዳዳ በፍንዳታ ውስጥ ይሠራል. አንዱን ሾት ፕላስቲክ ለማድረግ ይሽከረከራል፣ ወደኋላ ይመለሳል፣ ከዚያም ይቆማል። ወደ ውስጥ ይገባል, እና ሻጋታው ይቀዘቅዛል. በዚህ ሁሉ ጊዜ በበርሜል ውስጥ ያለው ማቅለጥ ዝም ብሎ ተቀምጧል እና ትኩስ ሆኖ ይቆያል.
ያ መጠበቅ ልዩነቱ ነው። ረዘም ያለ በርሜል የበለጠ ማቅለጥ ይይዛል ፣ እና በመርፌ ማሽን ላይ ፣ ብዙ መቅለጥ ማለት ብዙ ዑደቶችን በመጠባበቅ ላይ ያለ ተጨማሪ ቁሳቁስ ማለት ነው። ለሙቀት-ስሜታዊ ሙጫ, ተጨማሪ ርዝመት ተጨማሪ አቅም አይደለም. ተጨማሪ የሙቀት ታሪክ ነው.
ስለዚህ የመርፌ ዲዛይን የማቅለጥ አቅምን ከመኖሪያ ጊዜ ጋር ያመዛዝናል፣ extrusion በአብዛኛው የማቅለጥ አቅምን ይገዛል።
ማንም የሚነግርዎት ነገር፡ L/D መቀየር አይችሉም
ስለ L/D የሚናገሩ ጽሑፎች ቁጥርን እንደመረጡ ያወራሉ። አስቀድመው በያዙት ማሽን ላይ፣ እርስዎ አይደሉም።
L በበርሜል ተስተካክሏል.በርሜሉ በማሽኑ ፍሬም ውስጥ የታሰረ የማሽን ግፊት መርከብ ነው፣ ማሞቂያው ዞኖች፣ ጉሮሮውን ይመገባሉ እና ሁሉም በአንድ ርዝመት ዙሪያ የተገነቡ ናቸው። ማንም በርሜል አያራዝምም።
ስለዚህ በ L/D ውስጥ የቀረው ብቸኛው ተለዋዋጭ D ነው, የ screw diameter. ዲያሜትሩን ይቀይሩ, እና ሬሾው በእሱ ይለወጣል, ምክንያቱም ከመስመሩ በላይ ያለው ርዝመት ፈጽሞ አይንቀሳቀስም.
ለዚህም ነው የማሽን ገንቢዎች ለተመሳሳይ ማሽን ሁለት ወይም ሶስት የጠርዝ ዲያሜትሮችን ይዘረዝራሉ. ሶስት የሾት መጠኖችን እየሰጡህ አይደሉም። ሶስት ነጥቦችን በንግድ-ኦፍ ከርቭ ላይ እየሰጡዎት ነው፣ እና የተኩስ መጠን ከሚንቀሳቀሱት ነገሮች ውስጥ አንዱ ብቻ ነው።
የጠመዝማዛ ዲያሜትር፡ ሁሉንም ነገር የሚያንቀሳቅሰው ማንሻ
በቋሚ በርሜል ውስጥ አንድ ምርጫ በአንድ ጊዜ አራት ነገሮችን ያንቀሳቅሳል. ይህንን ሰንጠረዥ ይረዱ እና መርፌ L/D ይገባዎታል።
| ከመረጡ... | አነስ ያለ የጠመዝማዛ ዲያሜትር | ትልቅ የጠመዝማዛ ዲያሜትር |
|---|---|---|
| L/D ጥምርታ | ከፍ ያለ(ተመሳሳይ ኤል፣ ትንሽ D) | ዝቅ(ተመሳሳይ ኤል፣ ትልቅ D) |
| የተኩስ አቅም | ያነሰ(በሚሜ የስትሮክ መጠን ያነሰ መጠን) | ትልቅ |
| የመርፌ ግፊት ይገኛል። | ከፍ ያለ(በትንሹ አካባቢ ላይ ተመሳሳይ ኃይል) | ዝቅ |
| በአንድ ምት የማቅለጥ አቅም | የተሻለ(ለአነስተኛ ቁሳቁስ ተጨማሪ L/D) | ለጋስ ያነሰ |
| ለተወሰነ ክፍል የመኖሪያ ጊዜ | አጭር(ሾት የበለጠ ትንሽ በርሜል ይጠቀማል) | ረዘም ያለ |
| ልብሶች | ትናንሽ ትክክለኛ ክፍሎች, ቀጭን ግድግዳዎች, ከፍተኛ viscosity እና ሙቀት-ትብ ሙጫዎች | ትላልቅ ጥይቶች, የሸቀጦች ሙጫዎች, ወፍራም ክፍሎች |
የግፊት ረድፉን እንደገና ያንብቡ፣ ምክንያቱም ሰዎች ከሚጠብቁት በላይ ብዙ ስራዎችን ስለሚወስን ነው። የማሽኑ ሃይድሮሊክ ወይም ኤሌክትሪክ አንፃፊ ቋሚ ኃይልን ወደ ጠመዝማዛው ጀርባ ያቀርባል። ግፊት በአካባቢው የተከፋፈለ ነው. አነስ ያለ ጠመዝማዛ የፊት አካባቢ ትንሽ ነው ፣ ስለሆነም ተመሳሳይ ኃይል ከፍተኛ የማቅለጫ ግፊት ይፈጥራል።
ለዚያም ነው ቀጭን-ግድግዳ እና ከፍተኛ-viscosity ሥራ ብዙውን ጊዜ በትንሽ ሹል ላይ የሚያርፈው: አንድ ትልቅ ጠመዝማዛ ሊሞላው በማይችለው ጥብቅ ጉድጓድ ውስጥ ማቅለጥ ይችላል. ከሱ ጋር የሚመጣው ከፍተኛ L/D ጉርሻ ነው እንጂ በአጋጣሚ አይደለም።
እና የመኖሪያ ረድፉን ያንብቡ። የእርስዎ ፒሲ ቢጫ መሆኑን በጸጥታ የሚወስነው እሱ ነው።

ኤል/ዲ የተኩስ መጠንን እንዴት እንደሚነካ
በትክክል፣ ኤል/ዲ የተኩስ መጠን አያዘጋጅም። ዲያሜትር እና ስትሮክ የሚሰሩት፡ የተኩስ መጠን የ screw's cross-section area በምን ያህል ርቀት ተባዝቶ ነው።
ነገር ግን በእውነተኛ ማሽን ላይ እነሱን መለየት አይችሉም ፣ ምክንያቱም ሾትዎን የሚያስተካክለው ተመሳሳይ ዲያሜትር የእርስዎን L/D ያዘጋጃል። ለትንሽ ትክክለኛ ክፍል ትንሹን ሹል ይምረጡ እና በተመሳሳይ ጊዜ ከፍ ያለ L/D መርጠዋል።
ተግባራዊ ውጤቱ ደስተኛ ነው. ትንሿን ሾት የሚሰጥህ ብሎኖች በአንድ ግራም ቁሳቁስ የበለጠ የማቅለጥ ርዝማኔ እና ከፍተኛ የክትባት ግፊት ይሰጥሃል። እነዚያ ሶስት ንብረቶች ተመሳሳይ ስራዎችን ያሟላሉ, ለዚህም ነው ንግዱ ብዙውን ጊዜ በንጽህና ይሠራል.
ደስተኛ መሆን የሚያቆመው ክፍልን ወደ የተሳሳተ ሹራብ ሲያስገድዱ ነው። በትልቅ ዲያሜትር ስፒል ላይ በጣም ትንሽ ሾት ያሂዱ እና ከሁለቱም መጥፎውን ያገኛሉ፡- ዝቅተኛ L/D፣ ከተተኮሱት ጋር በተያያዘ ትልቅ የበርሜል መጠን እና በሙቀት ውስጥ ለረጅም ጊዜ የሚሽከረከር ቁሳቁስ።
የመኖሪያ ጊዜ፡ እርስዎ ማስላት የሚችሉት የጥራት ገዳይ
የመኖሪያ ጊዜ አንድ የተወሰነ ፖሊመር በርሜል ውስጥ ከመውጣቱ በፊት ምን ያህል ሙቀት እንደሚቆይ ነው. በመርፌ መቅረጽ ውስጥ በጣም ዝቅተኛ ደረጃ የተሰጠው ቁጥር ነው, እና በሰላሳ ሰከንድ ውስጥ መገመት ይችላሉ.
የመኖሪያ ጊዜ ≈ (በርሜል የተኩስ አቅም ÷ የተኩስ መጠንዎ) × ዑደት ጊዜ
በተመሳሳይ ክፍሎች ውስጥ ሁለቱም አቅም. ከማሽኑ ደረጃ የተኩስ አቅም ይውሰዱ።
ምሳሌ ይስሩ። በ200 ግ የተተኮሰ አቅም ያለው ማሽን፣ 20 g ክፍል በ30 ሰከንድ ዑደት ላይ የሚያሄድ። ሬሾው 10 ነው፣ ስለዚህ ማቅለጡ በግምት በአስር ዑደቶች ውስጥ ይቀመጣል። የመኖሪያ ጊዜ 300 ሰከንድ ወይም አምስት ደቂቃ ያህል ነው።
አምስት ደቂቃዎች በሚቀልጥ የሙቀት መጠን ለፒሲ ፣ POM ፣ PET ወይም PVC ረጅም ጊዜ ነው። ስለ ቅንጅቶችህ ምንም ስህተት የለም። ክፍሉ በቀላሉ ለበርሜል በጣም ትንሽ ነው, እና ቁሱ ተራውን በሚጠብቅበት ጊዜ ያበስላል.
አሁን ስራውን ወደ ትንሽ ጠመዝማዛ ያንቀሳቅሱት. የተኩስ አቅም ወደ 80 ግ ይወርዳል። ያው 20 g ክፍል አሁን የበርሜሉን ሩብ ይጠቀማል፣ ማቅለጡ ከአስር ይልቅ በአራት ዑደቶች ውስጥ ይቀመጣል፣ እና የመኖሪያ ጊዜ ወደ ሁለት ደቂቃዎች ያህል ይወርዳል።
ምንም ነጥብ አልቀየርክም። የሾላውን ዲያሜትር ቀይረሃል፣ እና የመበላሸቱ ችግር አብሮ ሄዷል።
ከ20–80% የተኩስ አቅም ባንድ
በተለምዶ የሚጠቀሰው የኢንዱስትሪ መመሪያ ሾትዎን በግምት ከ20% እስከ 80% ከማሽኑ የተኩስ አቅም መካከል በሆነ ቦታ ማስቀመጥ ነው። ባንዱን በማሽንዎ መመሪያ ላይ ያረጋግጡ፣ ነገር ግን ከጀርባው ያለው አመክንዮ በሁሉም ቦታ ይይዛል።
ከባንዱ በታች፣ የመኖሪያ ጊዜ ረጅም ጊዜ ይወስዳል። ቁሳቁስ በሙቀት ውስጥ ብዙ ጉዞዎችን ያደርጋል፣ እና ሙቀት-ነክ የሆኑ ሙጫዎች እየቀነሱ ይሄዳሉ። ይህ ከላይ ያለው ቀመር የሚይዘው ውድቀት ነው።
ከባንዱ በላይ, ሁለት ነገሮች ይቋረጣሉ. ትክክለኛ ትራስ ለመያዝ በቂ በርሜል የለም፣ ስለዚህ ማሸግ ወጥነት የለሽ ጥይት ወደ ጥይት ይደርሳል። እና ጠመዝማዛው ወደ ሙሉ በርሜል የሚጠጋ ቁሳቁስ ለማቅለጥ ጊዜ እና ርዝማኔ የለውም፣ ስለዚህ አብዛኛውን ሲጠይቁ የመቅለጥ ጥራት በትክክል ይጎዳል።
በባንዱ መሃል ላይ ያለ መሬት እና ማሽኑ ለመስራት ቦታ አለው። የእርስዎ ክፍል ከእሱ ውጭ ከተቀመጠ, ትክክለኛው ጥገና የተለየ የሾል ዲያሜትር ወይም የተለየ ማሽን እንጂ የጀግንነት የሂደት ቅንጅቶች ስብስብ አይደለም.
ኤል/ዲ የመቅለጥ ጥራትን እንዴት እንደሚነካ
ርዝመቱ የማቅለጥ አቅም ነው, እና የማቅለጥ አቅም ጥራት ያለው ነው.
ተጨማሪ L/D የበለጠ የተሟላ መቅለጥ ይሰጣል።ጠንካራ እንክብሎች በጋለ በርሜል ግድግዳ ላይ ለመጓዝ ተጨማሪ ጉዞ ስላላቸው ጥቂቶቹ ሳይቀልጡ በሕይወት ይኖራሉ። በክፍል ውስጥ ያሉ ደረቅ ነጠብጣቦች እና የሌንስ ቅርፅ ያላቸው መጨመሮች መቅለጥ አለመሳካቶች ናቸው ፣ እና ርዝመቱ እነሱን ይዋጋል።
ተጨማሪ L/D የበለጠ ተመሳሳይነት ያለው ማቅለጥ ይሰጣል።የሙቀት መጠኑ ይወጣል ፣ ቀለም እና መሙያ በተሻለ ሁኔታ ይሰራጫሉ ፣ እና በቼክ ቀለበቱ ላይ የሚደርሰው መቅለጥ ከተኩስ እስከ ጥይት የበለጠ ወጥነት ያለው ነው። ይህ እንደ ሰፋ ያለ የሂደት መስኮት ነው.
ተጨማሪ L/D ደግሞ ተጨማሪ የሙቀት ታሪክ ይሰጣል.በደንብ የሚቀልጠው ተመሳሳይ ርዝመት ቁሳቁስ ረዘም ላለ ጊዜ ይይዛል, እና ለ PVC, PC, POM እና PET, ይህ ዋጋ እንጂ ጥቅም አይደለም.
ስለዚህ የማቅለጥ ጥራት የበለጠ የተሻለ ነገር አይደለም. ይህ ሚዛን ነው: ሙሉ በሙሉ ለመቅለጥ በቂ ርዝመት, በጣም ብዙ የበርሜል መጠን ስላልሆነ ቁሱ ለመጠቀም በጣም ረጅም ጊዜ ይጠብቃል. የማቅለጥ አቅምዎ የእርስዎ ልዩ ገደብ ሲሆን አንድ ሚሊሜትር በርሜል ሳይጨምር አንድ ማገጃ screw ያነሳል.
L/D እና ዲያሜትር በሬሲን እና ክፍል መምረጥ
ንግዶቹን አንድ ላይ አስቀምጡ እና ምርጫው ከቅሪው እና ከክፍሉ ውስጥ ይወድቃል.
| የእርስዎ ሁኔታ | ወደ ዘንበል | ለምን |
|---|---|---|
| ትንሽ ፣ ቀጭን ግድግዳ ያላቸው ትክክለኛ ክፍሎች | ትንሽ ጠመዝማዛ፣ ከፍ ያለ L/D | ከፍተኛ የክትባት ግፊት ቀጭን ክፍሎችን ይሞላል; በአንድ ግራም ጥሩ ማቅለጥ; አጭር መኖሪያ |
| ሙቀትን የሚነካ ሙጫ (ፒሲ ፣ POM ፣ PET ፣ PVC) | ለመተኮሱ ትንሽ ጠመዝማዛ; የኤል/ዲ ባንድ አጭር ጫፍ | የመኖሪያ ጊዜ ጠላት ነው. ተኩሱን ከበርሜል አቅም አንፃር ትልቅ ያድርጉት |
| ከፍተኛ viscosity የምህንድስና ሙጫ | ትንሽ ጠመዝማዛ፣ ከፍ ያለ L/D | ለመሙላት ግፊት እና በደንብ ለመቅለጥ ርዝመት ያስፈልገዋል |
| ትላልቅ ጥይቶች፣ የሸቀጦች ሙጫ (PE፣ PP፣ PS) | ትልቅ ጠመዝማዛ፣ ዝቅተኛ L/D | አቅም ይመራል; እነዚህ ሙጫዎች የቀነሰውን መቅለጥ ርዝመት ይታገሳሉ |
| ወፍራም ግድግዳ ክፍሎችን, ዘገምተኛ ዑደቶች | ትልቅ ጠመዝማዛ ፣ የሰዓት መኖሪያ | ረጅም ዑደቶች የመኖሪያ ጊዜን ያባዛሉ. ከመፈጸምዎ በፊት እንደገና ያስሉ |
| በመስታወት የተሞላ ወይም የሚበከል ድብልቅ | ዲያሜትር በክፍል; ቀይርላዩን | L/D ክፍሉን ይከተላል. የአለባበሱ መልስ የቢሚታል ቦር ነው እንጂ የተለየ ርዝመት አይደለም |
| በከፍተኛ ውፅዓት አይቀልጥም። | ተመሳሳይ ዲያሜትር; ማገጃ screw | የበርሜል ርዝመት ሳይሆን የመቅለጥ አቅም ያስፈልግዎታል። በርሜሉ ምንም አይነት ለውጥ አያመጣም። |
የመጨረሻዎቹን ሁለት ረድፎች አስተውል. ሁለቱ በጣም የተለመዱ ችግሮች ሻጋታዎች ወደ እኛ የሚያመጡት የኤል.ዲ. ችግሮች አይደሉም, እና እነሱን ለመፍታት የተለየ የፍጥነት ዲያሜትር መግዛት ገንዘቡን ያባክናል.
በመርፌ መቅረጽ ላይ የተለመዱ የኤል/ዲ ስህተቶች
- አንድ extrusion L/D መቅዳት.30፡1 ከኤክትሮደር ጠረጴዛ ላይ ያለው ቁጥር በመርፌ መስጫ ላይ የተተገበረው የመርፌ መቅረጽ የሚገልጸውን የመኖሪያ ጊዜ ችግርን ችላ ይላል። ሁለቱ ማሽኖች የተለያዩ ስራዎችን ይሰራሉ.
- ረዘም ላለ ጊዜ የተሻለ እንደሆነ መገመት.ተጨማሪ ርዝመት የበለጠ ማቅለጥ ነውእናየበለጠ የሙቀት ታሪክ። በሙቀት-ስሜታዊ ሙጫ ላይ, ሁለተኛው ያሸንፋል እና ቁሱ ይቀንሳል.
- የተኩስ-ወደ-አቅም ጥምርታን ችላ ማለት።ከጂኦሜትሪ ጋር ተያይዞ የምናየው በጣም የተለመደው የጥራት ችግር በትልቅ በርሜል ውስጥ ምግብ ማብሰል ትንሽ ክፍል ነው. ማንም አያጣራውም፣ ምክንያቱም በማንኛውም የቅንብር ስክሪን ላይ የለም።
- L/D ማመን አሁን ባለው ማሽን ላይ ሊቀየር ይችላል።አይችልም. በርሜል ኤልን ያዘጋጃል. ለመምረጥ ዲያሜትር ብቻ ነው.
- ለማቅለጥ ችግር ኤል/ዲ መውቀስ።ያልተሟሟት በከፍተኛ ምርት ላይ ብቻ ከታዩ፣ የማቅለጥ አቅምዎ አጭር እንጂ በርሜልዎ አይደለም። ማገጃ ጠመዝማዛ ያንን በተመሳሳይ በርሜል ውስጥ ያስተካክላል።
- ኤል/ዲ ለልብስ ችግር መውቀስ።በተመሳሳይ የፍጥነት ፍጥነት መውደቅ የሚለበስ ክሊራንስ እንጂ ጂኦሜትሪ አይደለም። ማንኛውንም ነገር እንደገና ከመንደፍዎ በፊት ይለኩ.

ትክክለኛውን ሽክርክሪት እንዴት ማዘዝ እንደሚቻል
የጠመዝማዛ አምራች እርስዎ ከሚነግሯቸው ነገር ይቀይሳል። እነዚህን ይላኩ, እና ዲያሜትር እና የጂኦሜትሪ ምክሮች ይከተላል.
- የማሽን ብራንድ፣ ሞዴል እና የአሁኑ የጠመዝማዛ ዲያሜትር።የስም ሰሌዳ ፎቶ አብዛኛውን ይሸፍናል፣ እና እርስዎ ውስጥ እየሰሩት ያለውን የበርሜል ርዝመት ይነግረናል።
- የማሽኑ የተኩስ አቅም ደረጃ የተሰጠው፣ካወቁት እና ትክክለኛው የአካልዎ ክብደት።
- የዑደት ጊዜ።ከላይ ባሉት ሁለት ቁጥሮች, የመኖሪያ ጊዜ ለእርስዎ ሊሰላ ይችላል.
- ሙጫ፣ ግሬድ እና የመሙያ ይዘት።ይህ የመጨመቂያውን ፕሮፋይል እና የገጽታ ህክምናን ልክ እንደ ዲያሜትር ያንቀሳቅሰዋል.
- የሚፈልጉት ጉድለት ጠፍቷል።በመኖሪያ ውስጥ ቢጫ ነጥቦች. የማይቀልጥ ነጥብ የማቅለጥ አቅም ላይ ነው። አጭር ጥይቶች በግፊት ወይም በቼክ ቀለበት ላይ ይጠቁማሉ። እያንዳንዳቸው የተለየ መልስ አላቸው.
- ሥዕል፣ ወይም ያረጀው ጠመዝማዛ።ወይ ወደ ማሽንህ እንገንባ። የተሸከመ አካል በሲኤምኤም መሳሪያዎች ላይ ወደ ±0.01 ሚሜ ይለካል እና ጂኦሜትሪው እንደገና ይገነባል።
ለምን ከናንሃይያ ጋር መስራት
የከፊሉን ክብደት፣ የዑደት ጊዜ እና የማሽኑን ሞዴል ይላኩልን እና ማንኛውንም ነገር ከመጥቀሳችን በፊት የመኖሪያ-ጊዜ ሂሳብን እንሰራለን። አንዳንድ ጊዜ መልሱ የተለየ የጠርዝ ዲያሜትር ነው. አንዳንድ ጊዜ ቀደም ሲል ባለው በርሜል ውስጥ ያለው ማገጃ ነው. አልፎ አልፎ ስራዎ በተለየ ማሽን ላይ ነው, እና እንደዚያ እንላለን.
አዲስ ብሎን መልሱ ሲሆን ናንሃይያ ገንብቷል።መርፌ የሚቀርጸው ብሎኖችእና በርሜሎች ከሃያ ዓመታት በላይ፣ በ38CrMoAlA፣ 42CrMo፣ SKD-61፣ እና አይዝጌ ብረት፣ ኒትሪድድ ወይም ቢሜታልሊክ ከ2.5–3 ሚሜ የተንግስተን ተሸካሚ ቅይጥ ንብርብር እስከ 62 ኤችአርሲ ድረስ ምግቡ በሚፈልገው ቦታ።
የእርስዎን ስዕል፣ የማሽን ሞዴል ወይም የተለበሰውን ናሙና እንገነባለን።መተኪያዎችከዋና ዋና የማሽን ብራንዶች ጋር ተኳሃኝ፣ የአንድ ስብስብ አነስተኛ ቅደም ተከተል እና በ12 ሰዓታት ውስጥ ዋጋ።
ቢጫ፣ የማይቀልጥ ወይም አጫጭር ጥይቶችን መዋጋት? የማሽንዎን ሞዴል፣ ከፊል ክብደት፣ የዑደት ጊዜ እና ሙጫ ይላኩ። ኤል/ዲ፣ ዲያሜትር፣ የመቅለጥ አቅም ወይም የሚለብስ መሆኑን እንነግርዎታለን እና በ12 ሰአታት ውስጥ እንጠቅሳለን።
የScrew ምክር ያግኙበተደጋጋሚ የሚጠየቁ ጥያቄዎች
ለመወጋት የሚቀርጸው screw የተለመደው የኤል/ዲ ሬሾ ምንድን ነው?
አብዛኛዎቹ መርፌዎች በ18፡1 እና 25፡1 መካከል ይሰራሉ፣ ከ20፡1 እስከ 22፡1 ያለው የጋራ መሬት በአጠቃላይ ዓላማ ማሽኖች ላይ። ሙቀት-ነክ የሆኑ ሙጫዎች አጭሩ ጫፍን ይደግፋሉ ምክንያቱም ቁሳቁስ ትንሽ ጊዜን በሙቀት ያሳልፋል. በደንብ መቅለጥ የሚያስፈልጋቸው የምህንድስና ፕላስቲኮች ረጅሙን መጨረሻ ይደግፋሉ።
በመርፌ መቅረጫ ማሽን ላይ የL/D ሬሾን መለወጥ እችላለሁን?
በቀጥታ አይደለም. ርዝመቱ በማሽኑ ውስጥ በተሰራው በርሜል ተስተካክሏል. ሊቀይሩት የሚችሉት የሾላውን ዲያሜትር ነው, እና L ተመሳሳይ ሆኖ ስለሚቆይ, ትንሽ ዲያሜትር በራስ-ሰር ከፍተኛ L/D ይሰጣል. ያ ነጠላ ምርጫ እንዲሁ የመተኮስ አቅምዎን እና ያለውን የመርፌ ግፊት ይለውጠዋል።
የኤል/ዲ ጥምርታ የተኩስ መጠን ላይ ተጽዕኖ ያሳድራል?
በተዘዋዋሪ እና በማይነጣጠል መልኩ. የሾት መጠን የሚመጣው ከስክሩ ዲያሜትር እና ከስትሮክ ነው እንጂ ከኤል/ዲ አይደለም። ነገር ግን በቋሚ በርሜል ላይ፣ ሾትዎን የሚያዘጋጀው ዲያሜትር የእርስዎን L/D ያዘጋጃል። ለትንሽ ሾት ትንሽ ጠመዝማዛ ይምረጡ, እና ከፍተኛ L/D እና ከፍተኛ መርፌ ግፊት በአንድ ጊዜ ያገኛሉ.
በመርፌ መቅረጽ ውስጥ የመኖሪያ ጊዜን እንዴት ማስላት እችላለሁ?
የማሽኑን የተኩስ አቅም በትክክለኛ የተኩስ መጠን ይከፋፍሉት፣ ከዚያ በሳይክል ጊዜ ያባዙ። በ30 ሰከንድ ዑደት 20 g ክፍልን የሚያሄድ 200 ግ ማሽን 300 ሰከንድ ወይም አምስት ደቂቃ ያህል የመኖሪያ ቦታ ይሰጣል። ፒሲ፣ POM፣ PET ወይም PVC በሟሟ የሙቀት መጠን ለመያዝ ይህ ረጅም ጊዜ ነው።
ለምንድነው መርፌ L/D ከ extrusion L/D አጭር የሆነው?
ምክንያቱም የመርፌ መወጋት በፍንዳታ ውስጥ ይሰራል። አንድ ሾት ፕላስቲክ ያደርገዋል፣ ከዚያም ማሽኑ ሲያስገባ ይቆማል እና ሻጋታው ይቀዘቅዛል፣ እና በርሜሉ ውስጥ ያለው መቅለጥ ሙሉ ጊዜውን ይሞቃል። ኤክትሮንደር ያለማቋረጥ ይሰራል እና ምንም አይጠብቅም። በመርፌ ማሽን ላይ ያለው ተጨማሪ የበርሜል ርዝመት ተጨማሪ የሙቀት ታሪክ ነው ፣ ተጨማሪ የማቅለጥ አቅም ብቻ አይደለም ፣ ስለሆነም መርፌዎች አጭር ይሆናሉ።
የእኔ ሾት ምን ያህል የበርሜል አቅም መቶኛ መጠቀም አለብኝ?
በተለምዶ የተጠቀሰው መመሪያ በግምት ከ20% እስከ 80% የተኩስ አቅም ነው፣ እና የማሽንዎ መመሪያ ባለስልጣኑ ነው። ከዚያ ባንድ በታች፣ የመኖርያ ጊዜ ረጅም እና ሙቀትን የሚነካ ቁሳቁስ ይቀንሳል። ከሱ በላይ ለትክክለኛው ትራስ ቦታ የለም እና ሙሉ በርሜል ለማቅለጥ ትንሽ ጊዜ የለም።
ከፍ ያለ L/D መርፌ ለመቅረጽ የተሻለ ነው?
በራስ-ሰር አይደለም. ተጨማሪ ርዝመት የበለጠ የተሟላ ማቅለጥ እና የበለጠ ተመሳሳይ የሆነ ማቅለጥ ይሰጣል, ይህም ጥራቱን ያሻሽላል. በተጨማሪም ሙቀትን የሚነኩ ሙጫዎችን የሚቀንስ ተጨማሪ ቁሳቁሶችን ለረጅም ጊዜ ይይዛል. ትክክለኛው L/D ቁሳቁስዎን ከሚያስፈልገው ጊዜ በላይ ሳይይዙት ሙሉ በሙሉ ይቀልጣል.
ክፍሎቼ ቢጫ ይሆናሉ። ያ የኤል/ዲ ችግር ነው?
ብዙውን ጊዜ የመኖሪያ-ጊዜ ችግር ነው, እሱም የተኩስ-መጠን-ወደ-በርሜል-አቅም ችግር ነው. መጀመሪያ የመኖሪያ ስሌቱን ያሂዱ. አንድ ትንሽ ክፍል በትልቅ በርሜል ውስጥ እየበሰለ ከሆነ, ምንም የሙቀት ማስተካከያ እና ምንም የጭረት ጂኦሜትሪ አያስተካክለውም. አነስ ያለ የጠመዝማዛ ዲያሜትር ወይም ትንሽ ማሽን።