የቧንቧ ዳይ ጭንቅላት ከስም ዲያሜትር በላይ መሆን አለበት. እሱ ከፖሊመር ፣ ከቀረጻ ፣ ከቧንቧ ደረጃ ፣ ከውጤት ፣ ከኤክትሮደር ግንኙነት ፣ ከካሊብሬሽን ሲስተም እና ኦፕሬተሮችዎ መጠኖችን ከሚቀይሩበት መንገድ ጋር መዛመድ አለበት። ይህ መመሪያ እነዚያን ግብአቶች ለ PVC፣ PE፣ CPVC፣ PP እና PPR የቧንቧ ምርት የግዢ ዝርዝር መግለጫ ይቀይራቸዋል።


ለመግዛት ሀየቧንቧ ማስወጫ የሞት ጭንቅላት, አቅራቢውን አምስት ተዛማጅ የውሂብ ስብስቦችን ይላኩ: ቁሳቁስ እና አጻጻፍ; የቧንቧው ደረጃ, ዲያሜትር እና ግድግዳ ክልል; የውጤት እና የመስመር ፍጥነት; የ extruder flange እና መቅለጥ-ማስገቢያ በይነገጽ; እና የታችኛው የካሊብሬተር፣ የቫኩም፣ የማቀዝቀዝ እና የማጓጓዝ ዝግጅት። "የ PVC ቧንቧ, 110 ሚሜ" ብቻ የሚሰጥ ጥያቄ ለምህንድስና ዝግጁ አይደለም.
በጣም አስፈላጊው የኮንትራት ነጥብ ተቀባይነት ያለው ሁኔታ ነው. ትክክለኛውን የምርት ቁሳቁስ ፣ የቧንቧ መጠን ፣ የተረጋጋ ውፅዓት ፣ የመስመር ፍጥነት ፣ ማሞቂያ እና ዳሳሽ ማቀናበር ፣ የሚፈቀደው የግድግዳ ልዩነት ፣ የውጪ ዲያሜትር ፣ ኦቫሊቲ ፣ የገጽታ ሁኔታ እና አስፈላጊ የምርት ሙከራዎችን ይሰይሙ። የሞተው ጭንቅላት ትኩስ መቅለጥን ይቀርጻል, ነገር ግን የመጨረሻውን የቀዘቀዘ ቧንቧ በራሱ ዋስትና መስጠት አይችልም.
የመጀመሪያው ውሳኔ የዳይ ዲያሜትር አይደለም
የመጀመሪያው ውሳኔ የምርት ፖስታ ነው. አንድ ራስ በአቅራቢያው ያሉ መጠኖችን በቡድን ሊለዋወጡ የሚችሉ ሞቶች እና ማንደሪዎችን ሊያሄድ ይችላል። በጣም ሰፊ የሆነ የመጠን ክልል በፍሰት, በመኖሪያ ጊዜ, በማስተካከል, በጭንቅላት ግፊት እና በመቀያየር ስራዎች ላይ ስምምነትን ያመጣል. ትክክለኛው ክልል የሚወሰነው በእቃው እና በፍጥነቱ ላይ ነው፣ በየትኞቹ ውስጠቶች ላይ ብቻ ሳይሆን በአካል ውስጥ በሰውነት ውስጥ ሊገጣጠሙ ይችላሉ።
እያንዳንዱን ጥያቄ በሶስት ድንበሮች እንከፍላለን. የምርት ወሰን የቧንቧ እቃዎች, ደረጃ, ዲያሜትር እና ግድግዳ ይሸፍናል. የሂደቱ ወሰን ውጤቱን, ፍጥነትን, ሙቀትን እና ግፊትን ይሸፍናል. የሜካኒካል ድንበሩ የፍላጅ ፣ የመሃል መስመር ፣ ማሞቂያዎች ፣ ዳሳሾች ፣ የማንሳት እና የታችኛው አቀማመጥ ይሸፍናል።
| የገዢ ግቤት | ለምን የሞቱ ጭንቅላትን ይለውጣል | ለመላክ ማስረጃ |
|---|---|---|
| ፖሊመር እና የተሟላ ቀመር | viscosity፣ የሙቀት ትብነት፣ መንሸራተት፣ ልብስ መልበስ፣ የዝገት ስጋት፣ የመኖሪያ-ጊዜ ገደብ እና የጽዳት ዘዴን ይለውጣል | የሬንጅ ደረጃ መረጃ ሉህ፣ የቅንብር መቶኛ እና ናሙና |
| የቧንቧ ደረጃ እና አተገባበር | መስመሩ ማምረት እና መሞከር ያለበትን የተጠናቀቀውን ምርት ይገልጻል | ትክክለኛ መደበኛ ቁጥር, እትም, ገበያ እና ውስጣዊ ስዕል |
| ኦዲ፣ ግድግዳ፣ ኤስዲአር ወይም የጊዜ ሰሌዳ ክልል | የዓመታዊ ፍሰቱን ቦታ፣የመሳሪያ ቤተሰብን እና ተግባራዊ የለውጥ ክፍልን ያዘጋጃል። | የመጠን ሠንጠረዥ በትንሹ፣ መደበኛ እና ከፍተኛ ምርቶች |
| የተጣራ ውፅዓት እና የመስመር ፍጥነት | የፍሰት ፍጥነትን፣ ግፊትን፣ የማሞቂያ ጭነትን፣ የመኖሪያ ጊዜን እና የታችኛውን የውሃ ማቀዝቀዣ ፍላጎትን ይለውጣል | ለእያንዳንዱ ወሳኝ መጠን የተረጋጋ ኪግ / ሰ |
| Extruder እና አስማሚ በይነገጽ | የመግቢያ ጂኦሜትሪ፣ የቦልት ንድፍ፣ መመዝገቢያ፣ ማኅተም፣ የመሃል ቁመት እና ድጋፍን ይወስናል | ቁጥጥር የሚደረግበት ስዕል እና አሁን ያለው ማሽን የሚለካ ፎቶዎች |
| የመለኪያ እና የማቀዝቀዣ ሥርዓት | መውረድ፣ የመጨረሻ ኦዲት፣ ኦቫሊቲ፣ ግድግዳ ስርጭት እና የጅምር ባህሪ ላይ ተጽእኖ ያሳድራል። | የካሊብሬተር ስዕሎች፣ የቫኩም ታንክ መረጃ፣ የማቀዝቀዣ ርዝመት እና የመጎተት አቀማመጥ |
| የለውጥ እቅድ | የትኞቹ ክፍሎች ተንቀሳቃሽ እንደሆኑ፣ እንዴት መሃል እንደሆኑ እና ኦፕሬተሮች እንዴት በአስተማማኝ ሁኔታ እንደሚይዟቸው ይወስናል | ድግግሞሽ፣ የጽዳት ዘዴ፣ የክሬን አቅም እና የመቀነስ ጊዜን ይቀይሩ |
የእኛ የፋብሪካ እይታ:የስም ቧንቧ ዲያሜትርን እንደ በቂ የሞት ጭንቅላት መግለጫ አንቆጥረውም። አንድ ገዢ የሬን ስም እና ኦዲ ብቻ ከሰጠን, የፍሰት መንገዱን ከማስተካከልዎ በፊት የግድግዳውን ተከታታዮች, ፎርሙላ, ውፅዓት, ኤክስትራክተር በይነገጽ እና የመጠን ዘዴን እንጠይቃለን. በጎደሉት ግብዓቶች ላይ የተመሰረተ ፈጣን ጥቅስ ብዙውን ጊዜ ያልተመለሱ ጥያቄዎችን ወደ ተልእኮ ያንቀሳቅሳል።



በተጠናቀቀው የቧንቧ መስፈርት ይጀምሩ
የሞተ ጭንቅላት የምርት መሣሪያ ነው። የቧንቧ ማረጋገጫ አይደለም. ገዢው ትክክለኛውን የምርት ደረጃ እና እትም መለየት አለበት, አቅራቢው የቧንቧ ፖስታውን ወደ ፍሰት መንገድ, የመሳሪያ ስብስብ እና የማስተካከያ ዘዴ መተርጎም አለበት. የመጨረሻው ተገዢነት በተጠናቀቀው ቧንቧ ላይ ለገበያው እና ለትግበራው በሚያስፈልጉት ሙከራዎች ተረጋግጧል.
ለጋራ የውሃ-ፓይፕ ፕሮጀክቶች, ሶስት ጠቃሚ ኦፊሴላዊ ማጣቀሻዎች ናቸውISO 1452-2: 2009 ለ PVC-U ቧንቧዎች, ISO 4427-2: 2019 ለ PE ቧንቧዎችእናISO 15874-2: 2013 ለ PP ቧንቧዎች በሞቀ እና በቀዝቃዛ ውሃ መጫኛዎች ውስጥ ጥቅም ላይ ይውላሉ. ኮንትራቱ ሲዘጋጅ የአሁኑን እትም, ማሻሻያ እና ብሔራዊ ጉዲፈቻ ያረጋግጡ.
| የቧንቧ ቤተሰብ | ኦፊሴላዊ መነሻ ማጣቀሻ | የሟቹ RFQ አሁንም የሚያስፈልገው መረጃ |
|---|---|---|
| የ PVC-U ግፊት ቧንቧ | ISO 1452-2 ወይም የሚፈለገው ብሄራዊ አቻ | የ PVC ደረቅ ድብልቅ ቀመር ፣ የቧንቧ ተከታታይ ፣ ስም ኦዲ ፣ የግድግዳ ጠረጴዛ ፣ የሶኬት አበል ፣ የውጤት ፣ የመስመር ፍጥነት እና የወለል መስፈርቶች |
| የ PE ግፊት ቧንቧ | ISO 4427-2 ወይም የሚፈለገው ብሄራዊ አቻ | ትክክለኛው የ PE ውህድ፣ የኤስዲአር ክልል፣ የኦዲ ክልል፣ ጠንካራ ወይም አብሮ የተሰራ ግንባታ፣ የጭረት ወይም የንብርብር አቀማመጥ፣ የውጤት እና የማቀዝቀዝ ስርዓት |
| PP ወይም PPR ሙቅ እና ቀዝቃዛ የውሃ ቱቦ | ISO 15874-2 ወይም የሚፈለገው ብሄራዊ አቻ | ትክክለኛው የፒፒ ደረጃ፣ የቧንቧ ልኬት ክፍል፣ የአገልግሎት ትግበራ፣ የንብርብር ግንባታ፣ ዲያሜትር እና ግድግዳ ክልል፣ የውጤት እና የመለኪያ ዘዴ |
| የኤሌክትሪክ ቱቦ ወይም የኢንዱስትሪ ቱቦዎች | የገዢው የሚመለከተው ብሔራዊ፣ ኢንዱስትሪ ወይም የደንበኛ ዝርዝር መግለጫ | የቁሳቁስ ቀመር፣ ግትርነት ወይም ተግባራዊ ዒላማ፣ ጂኦሜትሪ፣ ቀለም፣ ህትመት ወይም ፈትል፣ የሙከራ እቅድ እና የሚፈቀዱ የገጽታ ጉድለቶች |
በ RFQ ውስጥ "በአለምአቀፍ ደረጃ" አይጻፉ.ሰነዱን, ክፍል, እትም እና የአካባቢ ጉዲፈቻ ይሰይሙ. ከዚያም የተጠናቀቀውን የቧንቧ ስዕል እና የፍተሻ እቅድ ያያይዙ. ተመሳሳይ የመጠን መጠኖች የተለያዩ የግድግዳ መጠኖች ፣ የሙከራ ሁኔታዎች እና የመለያ መስፈርቶች ሊኖራቸው ይችላል።
አንድ ተጨማሪ የመለያየት ጉዳይ ነው። የመጠጥ-ውሃ ማፅደቅ የተጠናቀቀውን የቧንቧ ምርት እና የእርጥበት ቁሳቁሶቹን ይመለከታል. የሞተ ጭንቅላትን ከናንሃይያ ማዘዝ የመጠጥ ውሃ ፈቃድን ወደ ገዢው ቱቦ አያስተላልፉም። ሬንጅ ማፅደቅ፣ ውህድ ቁጥጥር፣ የምርት መዝገቦች እና የሶስተኛ ወገን ማረጋገጫ የቧንቧ አምራቹ ተገዢነት ስርዓት አካል ሆነው ይቆያሉ።
PVC ወይም PE ብቻ ሳይሆን ትክክለኛውን ቀመር ይግለጹ
ናንሃይያየቧንቧ ማስወጫ የሞት ጭንቅላትለ PVC ከተጨማሪዎች, PE, CPVC እና PP ጋር ይቀርባል. እነዚያ ስሞች ቁሳዊ ቤተሰቦችን ይገልጻሉ። የማቅለጫውን viscosity፣ የመሙያ ጭነት፣ የማረጋጊያ ስርዓት፣ እንደገና ጥቅም ላይ የዋለ ይዘትን፣ የማቀነባበሪያ መስኮቱን ወይም የመጥፋት ዝንባሌን አይነግሩንም።
ለ PVC, ሙሉውን ደረቅ ድብልቅ የምግብ አዘገጃጀት በክብደት እና በመደባለቅ ሁኔታ ይላኩ. የካልሲየም ካርቦኔት ደረጃ እና ቅንጣት አያያዝ፣ የቅባት ሚዛን፣ የማረጋጊያ ስርዓት፣ ተፅዕኖ መቀየሪያ፣ የማቀነባበሪያ እርዳታ፣ የቀለም እና የመልሶ ስራ መቶኛ ሁሉም የግድግዳውን ገጽታ፣ የጭንቅላት ግፊት እና የተቀማጭ ባህሪን ሊለውጡ ይችላሉ።
ለPE ወይም PPR ትክክለኛውን የውህደት ደረጃ እና የአሁኑን የአቅራቢ መረጃ ወረቀት ይላኩ። ለዚያ ክፍል እንደታተመው የቅልጥ-ፍሰት ወይም የ viscosity መረጃን ያካትቱ፣ መጠጋጋት፣ ተጨማሪዎች፣ የካርቦን-ጥቁር ወይም የቀለም ስርዓት፣ የዳግም መፍቻ ገደብ እና የመለያ ጭረቶች ወይም የተግባር ንብርብቶች አብረው ይወጣሉ።
PVC እና CPVC
የሙቀት ታሪክ እና የመኖሪያ ጊዜ ከፍተኛ ትኩረት ሊሰጠው ይገባል. የፍሰት መንገዱ አላስፈላጊ ማቆየትን ማስወገድ አለበት, እና የማሞቂያ እቅድ ቁጥጥር ጅምር እና ማጽዳትን መደገፍ አለበት. ፎርሙላ ለውጦች ከማምረትዎ በፊት መገለጽ አለባቸው።
ፒ.ኢ
የደረጃ, የማቅለጥ ጥንካሬ, የውጤት እና የማቀዝቀዝ አቅም አንድ ላይ ይሠራሉ. ከፍተኛ-ውጤት PE ጭንቅላት የተረጋጋ የዙሪያ ፍሰት እና ተገቢ የመጠን ስርዓት ያስፈልገዋል፣ በቀላሉ ትልቅ ዓመታዊ ክፍተት አይደለም።
ፒፒ እና ፒ.ፒ.አር
ትክክለኛውን ሙጫ እና የአገልግሎት ምርት ይግለጹ። ሙቅ እና ቀዝቃዛ ውሃ ቱቦ, የኢንዱስትሪ ቱቦ እና ባለ ብዙ ሽፋን ግንባታ የተለያዩ የመሳሪያዎች, የማቀዝቀዝ እና የመቀበያ ሁኔታዎች ሊፈልጉ ይችላሉ.
የእኛ የፋብሪካ እይታ:አንድ የምርት ቡድን የመሙያ፣ የሬንጅ ደረጃ ወይም እንደገና ጥቅም ላይ የዋለ መቶኛ መሳሪያው ከተፈቀደ በኋላ ሟቹ በድንገት ትክክል አልሆነም። የሂደቱ ግቤት ተለውጧል። የማጣቀሻውን አጻጻፍ በቴክኒካዊ ስምምነት ላይ እንመዘግባለን ስለዚህ የወደፊት መላ ፍለጋ የሚጀምረው ከታወቀ ሁኔታ ነው.

የዳይ መክፈቻ የመጨረሻው የቧንቧ መጠን አይደለም
ትኩስ አናላር ማቅለጥ ዳይ አይተወውም እና በጂኦሜትሪ ተስተካክሎ ይቆያል. በመውጫው ላይ ሊያብጥ፣ በመጎተት ስር ወደ ታች ይሳባል፣ ካሊብሬተሩን ያግኙ፣ በሚቀዘቅዝበት ጊዜ ይቀንሳል እና የሙቀት መጠኑ ሲጨምር መቀየሩን ሊቀጥል ይችላል። ለዚህም ነው ስመ 110 ሚሜ ቧንቧ 110 ሚሜ የዳይ መክፈቻን በራስ ሰር የማይጠቀም።
የመጨረሻው ውጤት የሚመጣው ከስርአቱ ነው፡- የኤክትሮደር ውፅዓት፣ የሙቀት መጠን እና ግፊት መቅለጥ፣ የሞት እና የሜንደር ጂኦሜትሪ፣ የከባቢ ሙቀት ሚዛን፣ መሃል ላይ፣ የአየር መንገድ፣ የካሊብሬተር፣ የቫኩም፣ የማቀዝቀዝ እና የማጓጓዝ ፍጥነት። እነዚህ ክፍሎች ከተለያዩ አቅራቢዎች የተገዙ ከሆነ ገዢው አንድ ቁጥጥር የሚደረግበት የበይነገጽ ስዕል እና አንድ የመቀበል ኃላፊነት ማትሪክስ መመደብ አለበት።
| የመቆጣጠሪያ አካል | በቀጥታ የሚነካው | ብቻውን ማረጋገጥ ያልቻለው |
|---|---|---|
| መሞት እና mandrel ፍሰት መንገድ | አመታዊ ማቅለጫ ስርጭት, የግፊት መጥፋት, የመኖሪያ ባህሪ እና የመነሻ ቱቦ ቅርጽ | የመጨረሻ ቀዝቃዛ ኦዲ, ግድግዳ, ኦቫሊቲ ወይም የግፊት አፈፃፀም |
| የማንደሬል ማእከል ማስተካከያ | የመነሻ አከባቢ ክፍተት እና የግድግዳ ስርጭትን ማስተካከል | የሙቀት፣ የፍሰት ወይም የታች ተፋሰስ አሰላለፍ እየቀነሰ ሲሄድ የተረጋጋ ውጤት |
| የሙቀት-ዞን ዝግጅት | በጭንቅላቱ ዙሪያ እና በአከባቢው የሙቀት መቆጣጠሪያ | ትክክለኛ የሟሟ ሙቀት ያለ የተወሰነ የመለኪያ ዘዴ |
| Calibrator እና የቫኩም ታንክ | ውጫዊ መጠን, ቀደምት ማቀዝቀዝ እና የቅርጽ ድጋፍ | መጪው መቅለጥ ቱቦ ያልተረጋጋ በሚሆንበት ጊዜ ወጥ የሆነ ግድግዳ |
| የማቀዝቀዣ ሥርዓት | የማጠናከሪያ መጠን፣ የመጠን መረጋጋት እና የተረፈ ሙቀትን ማስወገድ | የውሃ ሙቀት ወይም ፍሰት ቁጥጥር በማይደረግበት ጊዜ ጥሩ ጂኦሜትሪ |
| መጎተት | የመስመር ፍጥነት፣ መውረድ እና ቋሚ መጓጓዣ | መጎተቻው የተሳሳተ ከሆነ ወይም ፍጥነቱ በሚለዋወጥበት ጊዜ ትክክለኛ ልኬቶች |
ጠቃሚ የመጠን ደንብ;በጣም ትንሹን እና ትልቁን ቧንቧ ይግለጹ, ነገር ግን በአስቸጋሪው የአሠራር ማዕዘኖች ዙሪያ መሐንዲስ. እነዚህ ብዙውን ጊዜ በከፍተኛ ውፅዓት ውስጥ ትልቁ ፓይፕ ፣ በጣም ቀጭን ግድግዳ በከፍተኛ መስመር ፍጥነት ፣ ዝቅተኛ-ውጤት አነስተኛ መጠን ያለው የመኖሪያ ጊዜን የሚጨምር እና በጣም ጥብቅ በሆነ ግድግዳ ወይም ወለል ላይ ያለው ምርት።


Nanhaiya የሚስተካከሉ mandrels ያቀርባል, የማቀዝቀዣ-ቻናል አማራጮች እና የሚተኩ liners በውስጡ ቧንቧ ሞት-ራስ ክልል ላይ. እነዚያን አማራጮች ለተወሰነ ምክንያት ይጠቀሙ። ኦፕሬተሮች ሊደገም የሚችል የመሃል ዘዴ ሲኖራቸው ማስተካከል ጠቃሚ ነው። ተለዋጭ የመልበስ ክፍሎች ስፋታቸው፣ የትርፍ መጠን እና የመተካት አሰራራቸው ግልጽ ሲሆኑ ጠቃሚ ናቸው።
ማሽነሪ ከመጀመሩ በፊት የኤክስትራክተሩን በይነገጽ ይቆልፉ
የፓይፕ ዳይ እጅግ በጣም ጥሩ የውስጥ ፍሰት መንገድ ሊኖረው ይችላል እና አሁንም መጫን አልቻለም ምክንያቱም የመግቢያው ፣ የመመዝገቢያ ፣ የቦልት ንድፍ ፣ ማህተም ወይም የመሃል ቁመቱ የታሰበ ነው። የማሽን ሥዕሎች ያረጁ፣ የተሻሻሉ ወይም የማይገኙ ሊሆኑ ስለሚችሉ የመተካት ፕሮጀክቶች በተለይ ለአደጋ የተጋለጡ ናቸው።
እኛ ሶስት የማስረጃ ዓይነቶችን እንመርጣለን-የመጀመሪያው ቁጥጥር የተደረገበት ስዕል ፣ ትኩስ ልኬቶች እና ግልጽ ፎቶዎችን በመጠን ማጣቀሻ። ሶስቱ ካልተስማሙ የማምረቻው ስዕል ከመውጣቱ በፊት ግጭቱን ይፍቱ.
- ኤክስትራክተር መስራት፣ ሞዴል እና screw ውቅር
- የሾለ ዲያሜትር እና ደረጃ የተሰጠው የውጤት ክልል
- የፍሳሽ ወይም አስማሚ flange ስዕል
- ዲያሜትር, ጥልቀት እና መቻቻል ይመዝገቡ
- የቦልት ብዛት፣ ክር፣ የፒች ክብ እና አቅጣጫ
- የማኅተም-ፊት ጂኦሜትሪ እና ጋኬት ዘዴ
- የማቅለጫ-ማስገቢያ ዲያሜትር እና የሽግግር ርዝመት
- የሚፈለግ ሰባሪ ሳህን ወይም የስክሪን በይነገጽ
- የግፊት ዳሳሽ ወደብ መጠን እና ቦታ
- የሟሟ-ሙቀት ዳሳሽ አይነት እና ማስገባት
- የማሞቂያ ቮልቴጅ, ድግግሞሽ, ኃይል እና ማገናኛዎች
- Thermocouple አይነት እና የመቆጣጠሪያ ተኳኋኝነት
- የዳይ-ራስ መሃል ቁመት እና ፍሰት አቅጣጫ
- የድጋፍ ፍሬም, ዊልስ, ባቡር ወይም የማንሳት ነጥቦች
- የሚገኝ የመጫኛ እና የጥገና ማጽዳት
- ወደ ካሊብሬተር እና አሰላለፍ ማጣቀሻ ርቀት
ናንሃይያ ሊበጅ የሚችል ያመርታል።በርሜል flangesእና የዳይ-ራስ አካላት, ስለዚህ አስማሚው እንደ መጫኛ አስገራሚ ከመተው ይልቅ ከጭንቅላቱ ጋር መወያየት ይቻላል. ለሙሉ መስመር ፕሮጀክት, የዳይ በይነገጽን ከተመረጠው ጋር ያስተካክሉየፕላስቲክ extruder ማሽን, ቁጥጥሮች እና የታችኛው ተፋሰስ መሳሪያዎች.
የእኛ የፋብሪካ እይታ:የፍላንግ ስልክ ፎቶ አቀማመጡን እንድንረዳ ይረዳናል፣ ነገር ግን የቦልት ክበብን ወይም ተስማሚ መመዝገቢያን አይገልጽም። ጥያቄዎችን ለማግኘት ፎቶውን እንጠቀማለን. ብረትን ለመቁረጥ የተፈረመ ስዕል እንጠቀማለን. ያ ልዩነት ትንሽ የበይነገጽ ስህተት ሙሉውን ጭነት እንዳይዘገይ ይከላከላል.


በእቃው ዙሪያ ግንባታ እና የጽዳት ስራን ይምረጡ
የናንሃይያ ራሱን የቻለ የቧንቧ ዳይ ጭንቅላት ከፍተኛ ጥንካሬ ያለው ቅይጥ ብረትን ከጠንካራ ወለል ጋር ይጠቀማል እና የሚመረተው በትክክለኛ የCNC ማሽን እና በሙቀት ሕክምና ነው። አጠቃላይ ነው።ገላጭ ሞት ጭንቅላትየገጽ ዝርዝሮች 38CrMoAl፣ nitriding እና የገጽታ ጥንካሬ ከHV950 እስከ HV1000።
እነዚያ እሴቶች ጠቃሚ የመነሻ ውሂብ ናቸው፣ ነገር ግን የጸደቀው ዝርዝር አሁንም ትክክለኛውን አካል ቁስ፣ የሕክምና ወሰን፣ የተጠናቀቀ የጠንካራነት መስፈርት፣ የፍሰት-ገጽታ አጨራረስ፣ የመጠን ቁጥጥር እና ማንኛውንም የዝገት መስፈርት መለየት አለበት። በአንድ አካል ላይ ያለው የጠንካራነት እሴት ወደ እያንዳንዱ ማያያዣ፣ ማሞቂያ ሽፋን ወይም መዋቅራዊ አካል መገልበጥ የለበትም።
| የአገልግሎት ሁኔታ | የግዥ ስጋት | በጥቅሱ ውስጥ ምን እንደሚገለፅ |
|---|---|---|
| የተሞላ PVC | የሚያበሳጭ የማዕድን መሙያ ፣ ተቀማጭ እና የጽዳት ድግግሞሽ | ፎርሙላ፣ የመሙያ ደረጃ፣ እርጥብ-አካል የሆነ ቁሳቁስ እና ህክምና፣ ሊተካ የሚችል-የሚለበስ ወሰን እና የጽዳት ዘዴ |
| ሲፒቪሲ ወይም ሙቀት-ነክ ውህድ | የሙቀት ታሪክ ፣ የመቆያ እና የቁሳቁስ መበስበስ | የማስኬጃ መስኮት፣ የፍሰት መንገድ ጽንሰ-ሀሳብ፣ የማሞቂያ ዞኖች፣ ዳሳሽ ነጥቦች፣ ጅምር እና የመዝጋት ሂደት |
| ካርቦን-ጥቁር ፒኢ | የተረጋጋ ስርጭት, የገጽታ ጥራት እና ረጅም ሩጫዎች | የውህደት ደረጃ፣ የውጤት ክልል፣ የግፊት መስኮት፣ የማሞቂያ ዝግጅት እና የጽዳት መዳረሻ |
| እንደገና ጥቅም ላይ የዋለ ይዘት | የብክለት, የ viscosity ልዩነት እና የሚያበላሹ ቅንጣቶች | ምንጭ፣ ከፍተኛው መቶኛ፣ የማጣሪያ እቅድ፣ ናሙና፣ የሚጠበቀው ልዩነት እና ተቀባይነት ገደቦች |
| ተደጋጋሚ የቀለም ለውጦች | ያዝ፣ መዳረሻ፣ የለውጥ ክፍል አያያዝ እና ቆሻሻ | የቀለም ቅደም ተከተል ፣ የጽዳት ቁሳቁስ ፣ የሚፈቀደው የለውጥ ጊዜ ፣ የማጽዳት ሂደት እና ተንቀሳቃሽ ክፍሎችን |
የበለጠ ከባድ የቁሳቁስ ስትራቴጂ አይደለም።የገጽታ ጥንካሬ፣ የጉዳይ ጥልቀት፣ የከርሰ ምድር ጥንካሬ፣ የዝገት ባህሪ፣ የማጠናቀቂያ እና የመጠገን ዘዴ ለክፍሉ እና ለሂደቱ የሚስማማ መሆን አለበት። ምን እንደሚታከም፣ እንዴት እንደተረጋገጠ እና የትኛው የፍተሻ መዝገብ ከትእዛዙ ጋር እንደሚመጣ እንዲዘረዝር አቅራቢውን ይጠይቁ።


የናንሃይያንን ይገምግሙየማምረቻ መሳሪያዎች, የምስክር ወረቀቶችእናየቴክኒክ አገልግሎትበአቅራቢዎች ብቃት ወቅት. የመጫኛ መመሪያ እና የረጅም ጊዜ የጥገና ምክር በተስማማው የድጋፍ ወሰን ውስጥ ሊካተት ይችላል።
የመጠን ለውጥ የግዢ ስሌት አካል ያድርጉ
እያንዳንዱ ለውጥ ክሬን ካሰረ፣ ማሞቂያዎችን የሚጎዳ ወይም ተደጋጋሚ ሙከራ እና ስህተትን ማዕከል ያደረገ ከሆነ ዝቅተኛ የመሳሪያ ዋጋ ውድ ሊሆን ይችላል። ሟቹ እና ማንደሪው እንዴት እንደሚወገዱ፣ ትኩስ ክፍሎች የት እንደሚቀመጡ፣ የትኞቹ ማያያዣዎች እንደሚስተናገዱ፣ እንዴት ማስተካከል እንደሚታደስ እና የትኞቹ ማህተሞች ወይም የፍጆታ እቃዎች እንደሚተኩ ይጠይቁ።
| የመቀየር ጥያቄ | ለምን ገዢው መንከባከብ እንዳለበት | የኮንትራት ውፅዓት |
|---|---|---|
| የትኞቹ መጠኖች አንድ አካል ይጋራሉ? | ትክክለኛውን የጭንቅላት እና የለውጥ ክፍል ስብስቦች ያሳያል | የተኳኋኝነት ማትሪክስ በፓይፕ OD ፣ የግድግዳ ክልል እና ቁሳቁስ |
| ከመውጣቱ በፊት ምን ማቀዝቀዝ አለበት? | የእረፍት ጊዜን እና የደህንነት አያያዝን ይነካል | የጽሑፍ ሙቀት እና አያያዝ ሂደት |
| እንዴት መሞት እና mandrel ማዕከል ናቸው? | የጅምር ጥራጊ እና የግድግዳ ማስተካከያ ላይ ተጽእኖ ያሳድራል | የማስተካከያ ንድፍ, የማጣቀሻ ቦታዎች እና ስልጠና |
| የትኞቹ መሳሪያዎች እና የማንሳት መሳሪያዎች ያስፈልጋሉ? | ደህንነቱ ያልተጠበቀ የተሻሻለ አያያዝን ይከላከላል | የመሳሪያዎች ዝርዝር, የክብደት ክብደት, የማንሳት ነጥቦች እና የእቃ መጫኛ ስዕሎች |
| የትኞቹ ክፍሎች መደበኛ መለዋወጫ ናቸው? | ከክር ፣ ከማተም ፣ ከማሞቂያ ወይም ከዳሳሽ ጉዳት በኋላ የእረፍት ጊዜን ይቀንሳል | ለሁለት ዓመት የሚመከር የትርፍ ዝርዝር በንጥል ዋጋ |
| የፍሰት መንገዱ እንዴት ይጸዳል? | የጉልበት ሥራን, የገጽታ ስጋትን እና የቀለም ለውጥ ቆሻሻን ይለውጣል | የጸደቁ የጽዳት መሳሪያዎች፣ ቁሳቁሶች እና የመበታተን ደረጃዎች |
ለተደባለቀ የምርት መርሐግብር፣ የመለወጫ ዋጋ በሰዓታት፣ በጉልበት እና በጅምር ጥራጊ አስላ። አንድ ተክል በሳምንት ውስጥ ብዙ ጊዜ በሁለት ርቀት ላይ ባሉ የቧንቧ መጠኖች መካከል ከተቀየረ፣ ሁለት ሙሉ ራሶች ከአንድ አካል ይልቅ ብዙ የማምረት ጊዜን ሊከላከሉ ይችላሉ። ለውጦች ብዙ ጊዜ ካልሆኑ እና ክልሉ የታመቀ ከሆነ የጋራ አካል አስተዋይ ሊሆን ይችላል።
የእኛ የፋብሪካ እይታ:መሳሪያውን ማን እንደሚቀይር እና ምን ዓይነት የማንሳት መሳሪያዎች እንዳሉ እንጠይቃለን. በንፁህ የመሰብሰቢያ አግዳሚ ወንበር ላይ የሚሠራው ንድፍ ከሞቃት ገላጭ እና ከቫኩም ታንክ አጠገብ አስቸጋሪ ሊሆን ይችላል. የኦፕሬተር ተደራሽነት የምህንድስና ግብአት እንጂ ከሽያጭ በኋላ የሚመጣ ዝርዝር አይደለም።

ኃላፊነት ያለበትን የሂደት ዞን ለማግኘት የቧንቧ ጉድለቶችን ይጠቀሙ
ቧንቧው ከመግለጫ ውጭ ሲወጣ ኦፕሬተሮች ብዙውን ጊዜ ዳይቱን ያስተካክላሉ ምክንያቱም በውስጡ መሃል ላይ ያሉት ቦኖዎች ስለሚታዩ ነው። ያ የሙቀት መጠንን፣ የወረርሽኙን ወይም የታችኛውን ተፋሰስ ችግር በሚደብቅበት ጊዜ አንድን ንባብ ለጊዜው ማሻሻል ይችላል። በአንድ ጊዜ ብዙ ለውጦችን ከማድረግዎ በፊት ጉድለቱን በዙሪያው እና በቧንቧው ርዝመት ይመዝግቡ.
| የታየ ጉድለት | የሞት ጭንቅላት ምርመራዎች | የላይ እና የታችኛው ፍተሻዎች | ትምህርት መግዛት |
|---|---|---|---|
| አንድ ጎን ያለማቋረጥ ወፍራም | ማንደሬል ማእከል ማድረግ፣ የፍሰት መንገድ ክምችቶች፣ ብልሽት፣ ማሞቂያ ሚዛን እና የመገጣጠም አሰላለፍ | ኤክስትራክተር ማንጠልጠያ፣ የካሊብሬተር አሰላለፍ፣ የቫኩም ስርጭት፣ የማቀዝቀዝ እና የማጓጓዝ አሰላለፍ | ተደራሽ መሃል፣ የሙቀት ዞኖች እና የአሰላለፍ ማጣቀሻ ጠይቅ |
| ግድግዳው ዙሪያውን እና በቧንቧው ላይ ይለወጣል | የላላ ማስተካከያ፣ የሙቀት ብስክሌት፣ ያልተረጋጋ ግፊት ወይም ያልተስተካከለ ፍሰት | መመገብ፣ screw ውፅዓት፣ የመስመር-ፍጥነት መቆጣጠሪያ፣ የቫኩም እና የውሃ-ሙቀት መረጋጋት | አንድ አጭር የመለኪያ ስብስብ ሳይሆን የተረጋጋ የክወና መስኮት ይቀበሉ |
| ረጅም የወለል መስመሮች | ብክለት፣ ማስቀመጫ፣ መቧጨር ወይም የተበላሸ የዳይ-ከንፈር ገጽ | የማይቀልጡ ቅንጣቶች፣ ማጣሪያ፣ የካሊብሬተር ጉዳት እና የአያያዝ ምልክቶች | የጽዳት መሳሪያዎችን፣ የማጣሪያ እቅድን፣ የገጽታ ፍተሻን እና መለዋወጫ መሳሪያዎችን ይግለጹ |
| ቢጫ, ቡናማ ወይም ጥቁር ነጠብጣቦች | የሞቱ ዞኖች, ተቀማጭ ገንዘብ, ከመጠን በላይ የአካባቢ ሙቀት እና ረጅም የመኖሪያ ጊዜ | የተበከለ ምግብ፣ በርሜል ክምችቶች፣ screw wear እና መዘጋት ልምምድ | የድሮውን ጂኦሜትሪ ከመቅዳትዎ በፊት ሙሉውን የማቅለጥ መንገድ እና የጽዳት ስራን ይከልሱ |
| ከፍተኛ የጭንቅላት ግፊት | የተገደበ አመታዊ ክፍተት፣ ዝቅተኛ የሙቀት መጠን፣ መዘጋት ወይም ተገቢ ያልሆነ ፍሰት መንገድ | የማያ ገጽ ገደብ፣ የቁሳቁስ viscosity፣ የውጤት ፍላጎት እና የአነፍናፊ ሁኔታ | በመግለጫው ውስጥ የግፊት መለኪያ ነጥቡን እና የክወና ገደብ ይግለጹ |
| የቧንቧ እንቁላል | ያልተስተካከለ መውጫ ፍሰት ወይም የመነሻ ቱቦ አቀማመጥ | የካሊብሬተር ልብስ፣ የቫኩም፣ የማቀዝቀዝ ሚዛን፣ የድጋፍ እና የማጓጓዝ አሰላለፍ | የመጨረሻ ኦቫሊቲ የሙሉ መስመር ተቀባይነት ፈተና ነው። |
| ሻካራ ውስጣዊ ገጽታ | ማንደሬል አጨራረስ፣ ተቀማጭ ገንዘብ፣ የሙቀት መጠን እና ፍሰት ባህሪ | የቁሳቁስ እርጥበት, መበታተን, መበላሸት እና የውጤት መረጋጋት | በናሙና ማጽደቂያው ውስጥ ሁለቱንም የውስጥ እና የውጭ ወለል መመዘኛዎችን ያካትቱ |
የአንድ ለውጥ ህግ፡-የመነሻ መስመርን ይመዝግቡ, አንድ ቁጥጥር ያለው ተለዋዋጭ ይለውጡ, ቁሱ በመስመሩ ውስጥ እስኪያልፍ ድረስ ይጠብቁ, የተጎዳውን ቧንቧ ምልክት ያድርጉ እና እንደገና ይለኩ. የሙቀት መጠንን በዘፈቀደ ማስተካከል፣ መሃል ላይ ማድረግ፣ ቫክዩም እና ማጥፋት በተመሳሳይ ጊዜ መንስኤውን ለመለየት የሚያስፈልጉትን ማስረጃዎች ያጠፋል።
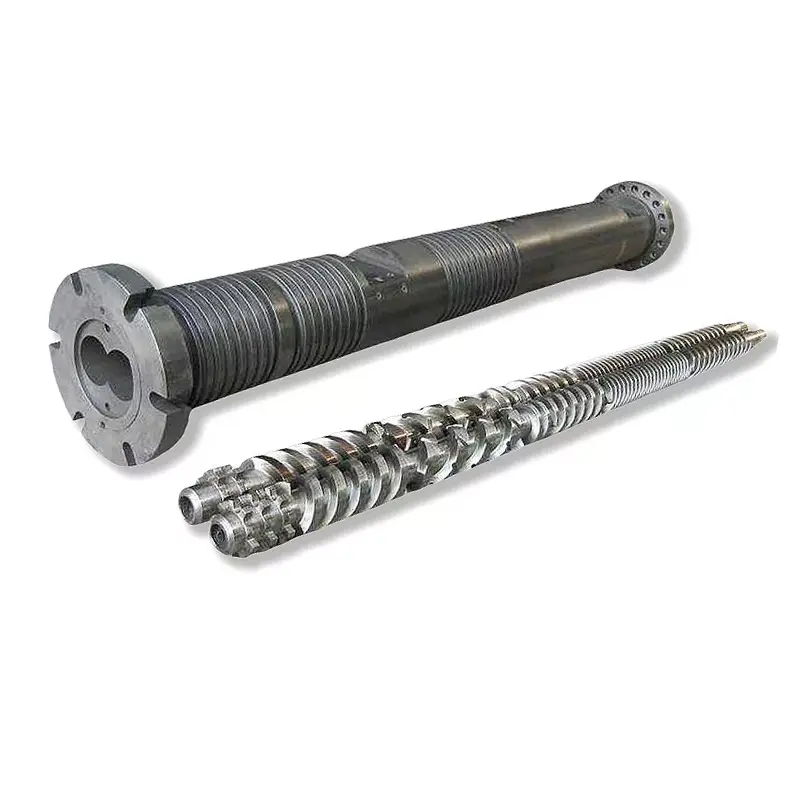
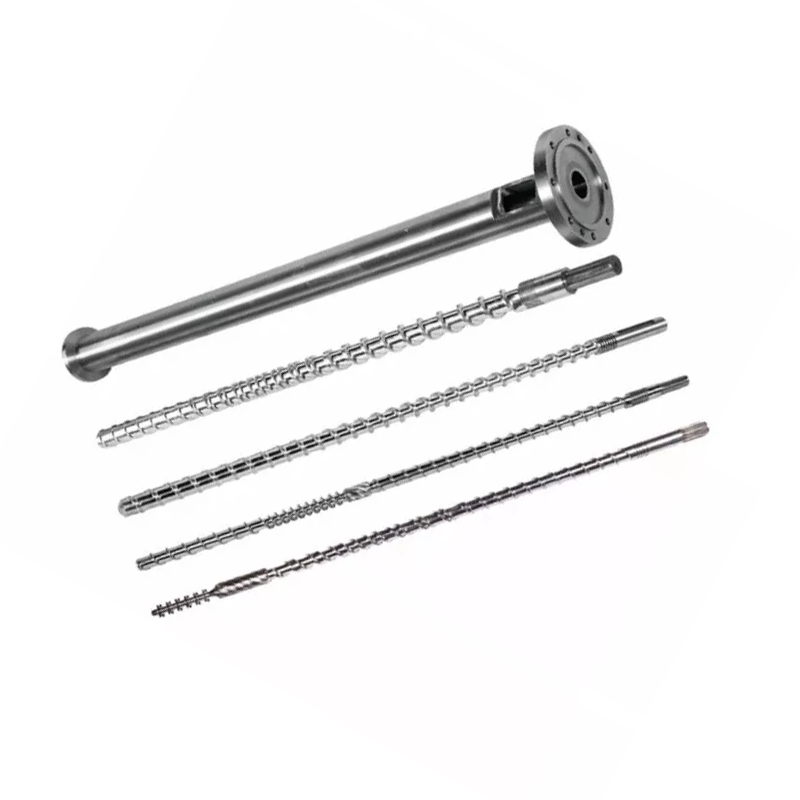
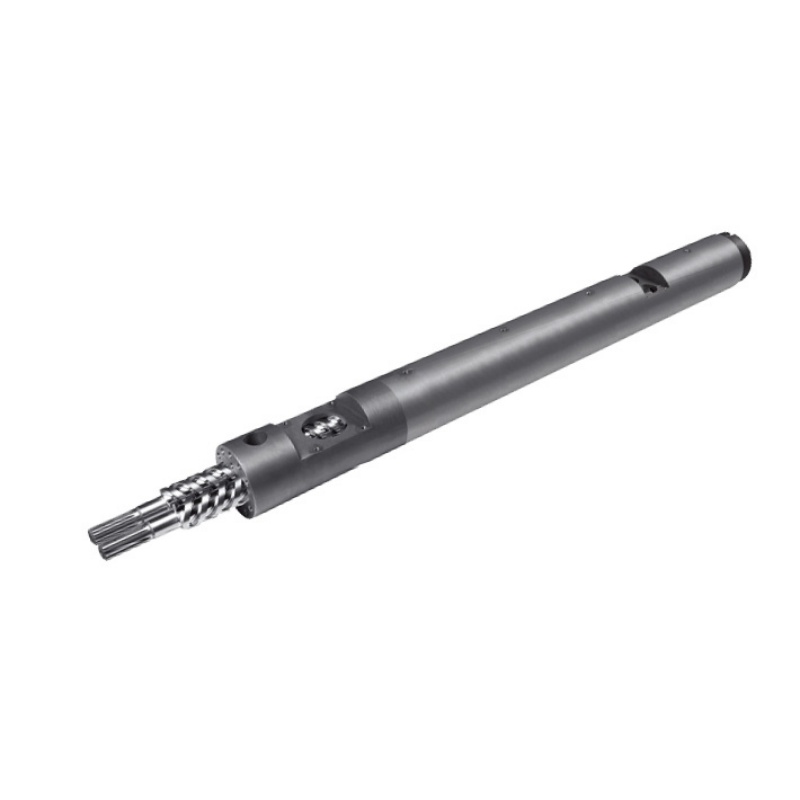
የውጤት ወይም የማቅለጥ ግፊት ከጭንቅላቱ በፊት ያልተረጋጋ ከሆነ, እንዲሁም ሾጣጣውን እና በርሜሉን ይፈትሹ. Nanhaiya አቅርቦቶችየ PVC ቧንቧ ነጠላ ብሎኖች, የ PVC ቧንቧ ትይዩ የጭረት በርሜሎችእናየ PVC ቧንቧ ሾጣጣ መንትያ-ስፒል በርሜሎች. ዳይቱ የተለበሰውን ወይም ተገቢ ያልሆነውን የፕላስቲዚንግ ክፍልን ለማካካስ እንደገና መታደስ የለበትም.

የቧንቧ ማስወጫ ሞት ራስ RFQ ማረጋገጫ ዝርዝር
የተሟላ RFQ ገዢው ዝቅተኛ ዋጋን ከአካታች ጥቅስ ጋር ከማወዳደር ይልቅ የምህንድስና ወሰን እንዲያወዳድር ያስችለዋል። የሚከተሉትን እቃዎች በአንድ የክለሳ ቁጥጥር ጥቅል ውስጥ ያስቀምጡ።
- ምርቶቹን ይለዩ.እያንዳንዱን የፓይፕ ኦዲ፣ የግድግዳ ክልል፣ SDR ወይም የጊዜ ሰሌዳ፣ የንብርብር ግንባታ፣ ቀለም እና መተግበሪያ ይዘርዝሩ። የተለመደው ምርት እና በጣም አስቸጋሪ የሆነውን መጠን ምልክት ያድርጉ.
- መስፈርቱን ይሰይሙ።ትክክለኛውን መስፈርት, ክፍል, እትም, ብሔራዊ ጉዲፈቻ እና ውስጣዊ ስዕል ይስጡ. የተጠናቀቀውን የቧንቧ ፍተሻ እቅድ ያያይዙ.
- ቁሳቁሱን ይግለጹ.ሙሉውን የ PVC ፎርሙላ ወይም ትክክለኛ የ PE፣ PP ወይም PPR ደረጃ፣ ተጨማሪዎች፣ ሙሌት፣ ቀለም፣ እንደገና ጥቅም ላይ የዋለ ይዘት እና የአቅራቢ መረጃ ሉሆችን ያቅርቡ።
- መጠን ይግለጹ።ለእያንዳንዱ ወሳኝ ምርት የተጣራ የሚሸጥ ውፅዓት እና የመስመር ፍጥነት፣ እንዲሁም ያለውን የማቀዝቀዝ አቅም እና መደበኛ የስራ መርሃ ግብር ይስጡ።
- አስወጪውን ይግለጹ።ግዛት ነጠላ፣ ትይዩ መንትያ ወይም ሾጣጣ መንትያ ጠመዝማዛ; የጠመዝማዛ ዲያሜትር; የሞተር ኃይል; መደበኛ የማቅለጫ ግፊት እና የሙቀት መጠን; አስማሚ አቀማመጥ; እና የአሁኑ የሂደቱ ገደቦች.
- በይነገጹን ይቆጣጠሩ።ፍላጅውን፣ መመዝገቢያውን፣ መቀርቀሪያውን ክብ፣ የታሸገ ፊት፣ መቅለጥ መግቢያ፣ የመሃል ቁመት፣ ሴንሰር-ወደብ እና የድጋፍ ስዕሎችን ያያይዙ።
- የኤሌክትሪክ ዝርዝሮችን ይግለጹ.ማሞቂያውን የቮልቴጅ እና የድግግሞሽ መጠን ይዘርዝሩ፣ ቴርሞክፕል ዓይነት፣ የአገናኝ ስታንዳርድ፣ የመቆጣጠሪያው ተኳኋኝነት፣ የኬብል ርዝመት እና የአደገኛ-አካባቢ መስፈርቶች አስፈላጊ ከሆነ።
- የታችኛውን መስመር አሳይ።የካሊብሬተር ልኬቶችን፣ የቫኩም ታንክን፣ የማቀዝቀዝ ርዝመትን፣ የሚረጭ ወይም የማስመጫ ዝግጅትን፣ የማጓጓዣ አይነትን፣ የመሃል መስመርን እና ከሞት መውጫ ያለውን ርቀት ያካትቱ።
- የመቀየሪያውን ወሰን ይምረጡ።የለውጥ ክፍል ስብስቦችን፣ መለዋወጫ ማሞቂያዎችን እና ዳሳሾችን፣ ማህተሞችን፣ ማያያዣዎችን፣ የአያያዝ መሳሪያዎችን፣ የማከማቻ መደርደሪያዎችን እና የሚፈለገውን የመጠን ለውጥ ሂደት ይዘርዝሩ።
- ሰነዶችን ይግለጹ.የመሰብሰቢያ እና የክፍል ስዕሎችን ፣ የቁሳቁሶችን ሂሳብ ፣ የቁሳቁስ እና የሙቀት-ህክምና መዝገቦችን ፣ የመጠን ቁጥጥር ፣ የኤሌክትሪክ ዝርዝር ፣ የአሰራር መመሪያዎችን እና የመለዋወጫ ዝርዝሮችን ይጠይቁ።
- የመቀበያ ፈተናውን ይፃፉ.ሙጫውን ፣ ቀመሩን ፣ የቧንቧውን መጠን ፣ የሂደቱን ቆይታ ፣ የውጤት ጊዜ ፣ የመስመር ፍጥነት ፣ የሂደት መዝገቦችን ፣ የመጠን ናሙና እና ማለፊያ / ውድቀት መስፈርቶችን ይሰይሙ።
- ድጋፍን ግልጽ ያድርጉ።የመጫኛ መመሪያ፣ የኮሚሽን ሃላፊነት፣ የኦፕሬተር ስልጠና፣ የርቀት እርዳታ እና በዳይ-ጭንቅላት እና በተሟላ መስመር አፈጻጸም መካከል ያለውን ድንበር ይስማሙ።
የመተካት ማስጠንቀቂያ፡-የተለበሰ ዳይ ከአሁን በኋላ የመጀመሪያውን ልኬቱን ላያቆይ ይችላል። የማሽኑን በይነገጽ እና ጥሩ የተቆለፈ ቧንቧ ይለኩ, ማንኛውንም ኦሪጅናል ስዕሎች ያግኙ እና የድሮው ጭንቅላት ለምን እንደሚተካ ያብራሩ. እያንዳንዱን ያረጀ ልኬት መቅዳት ተመሳሳይ ፍሰትን ወይም የአሰላለፍ ችግርን ሊፈጥር ይችላል።
የ screw ውቅር እንዲሁ ከቁሳቁስ ግዴታ ጋር መዛመድ አለበት። ናንሃይያን አስስነጠላ ብሎኖች, ትይዩ መንትያ ብሎኖችእናሾጣጣ መንትያ-ስፒል በርሜሎችጥያቄው ሙሉውን የፕላስቲክ ማድረጊያ ክፍል ሲሸፍን. ለመለዋወጫ እና ለተያያዙ መሳሪያዎች፣ ይጠቀሙextrusion መለዋወጫ ክልል.
ለመሸጥ ያቀዱትን የምርት ሁኔታ ላይ ጭንቅላትን ይቀበሉ
ልኬት ፍተሻ የተመረቱ አካላት ከሥዕሉ ጋር እንደሚዛመዱ ያረጋግጣል። አንድ የተወሰነ ውህድ በተጠናቀቀው መስመር ውስጥ እንዴት እንደሚፈስ አያረጋግጥም. የድምፅ ተቀባይነት እቅድ ሁለት ክፍሎች አሉት-የመለዋወጫ ማረጋገጫ እና የምርት ሩጫ።
| ተቀባይነት ደረጃ | ምን ማረጋገጥ እንዳለበት | ለማቆየት ይመዝግቡ |
|---|---|---|
| የሰነድ ግምገማ | የጸደቀ የስዕል ማሻሻያ፣ የቁሳቁስ ሂሳብ፣ የለውጥ ክፍል ማትሪክስ፣ ማሞቂያ እና ዳሳሽ ዝርዝር፣ መመሪያዎች እና መለዋወጫ ወሰን | የተፈረመ ሰነድ መዝገብ |
| የንጥረ ነገሮች ፍተሻ | ወሳኝ በይነገጾች፣ ማዕከላዊ ባህሪያት፣ የማተሚያ ፊቶች፣ ማያያዣዎች፣ ወደቦች፣ ቁሳቁስ፣ ህክምና እና የሚታይ የፍሰት ወለል ሁኔታ | በትእዛዙ ውስጥ የተገለጹ የመለኪያ እና የቁሳቁስ ወይም የሕክምና መዝገቦች |
| የመሰብሰቢያ ቼክ | የአካል ብቃት፣ አቅጣጫ፣ ማሞቂያ ተከላ፣ ዳሳሽ ማስገባት፣ መሃል ላይ የሚደረግ እንቅስቃሴ፣ ድጋፍ፣ ማንሳት እና መድረስ | የስብሰባ ማረጋገጫ ዝርዝር ከፎቶግራፎች ጋር |
| የሙቀት መቆጣጠሪያ | የዞን መለየት, የመቆጣጠሪያ ምላሽ, የዳሳሽ ንባብ, የአሁኑ ስዕል እና የሙቀት መረጋጋት | የዞን ካርታ እና የተረጋጉ ንባቦች |
| የምርት ሩጫ | ስምምነት የተደረገበት ቁሳቁስ፣ የቧንቧ መጠን፣ ውፅዓት፣ የመስመር ፍጥነት፣ ሙቀት፣ መቅለጥ ግፊት፣ የሞተር ጭነት፣ የቫኩም እና የማቀዝቀዝ ሁኔታዎች | በጊዜ ላይ የተመሰረተ የሂደት ወረቀት እና የተያዙ ናሙናዎች |
| የቧንቧ ምርመራ | ኦዲ፣ ግድግዳ በበርካታ የሰዓት ቦታዎች፣ ኦቫሊቲ፣ ጅምላ በርዝመት፣ ውስጣዊ እና ውጫዊ ገጽ፣ ቀጥተኛነት እና አስፈላጊ መደበኛ ሙከራዎች | የፍተሻ ሪፖርት ከናሙና አቀማመጥ እና የምርት ጊዜ ጋር የተሳሰረ |
| መደበኛ ስራ | ጅምር፣ መሃል ላይ ማረም፣ መደበኛ ማቆሚያ፣ ደህንነቱ የተጠበቀ መበታተን ወይም አንድ የተስማማ የመጠን ለውጥ | ኦፕሬተር ዘግተው መውጣት እና ክፍት ንጥል ዝርዝር |
ተግባራዊ ሲሆን የገዢውን መደበኛ ቀመር ይጠቀሙ። ምትክ ቁሳቁስ አስፈላጊ ከሆነ, ልዩነቱን ይመዝግቡ እና ፈተናው የሚያረጋግጠውን ይገድቡ. የተሳካ የ PE ሩጫ የ PVC ፎርሙላውን አያረጋግጥም, እና ወፍራም ግድግዳ ዝቅተኛ ፍጥነት ያለው ምርት ቀጭን ግድግዳ ከፍተኛ ፍጥነት ያለው ሁኔታን አያረጋግጥም.
የእኛ የፋብሪካ እይታ:በከፍተኛ ውፅዓት አጭር ማሳያ ላይ የተረጋጋ ሩጫን እንመርጣለን። ግፊቱ መረጋጋት አለበት, የግድግዳ ንባቦች ቁጥጥር ሊደረግባቸው ይገባል, ማሞቂያዎች ያልተለመደ ዑደት እና የቀዘቀዘው ቧንቧ የተስማማውን ፍተሻ ማሟላት አለበት. ያ ውጤት ለሁለቱም ወገኖች ጠቃሚ የርክክብ ነጥብ ይሰጣል።


በተደጋጋሚ የሚጠየቁ ጥያቄዎች
የፓይፕ ማስወጣት ጭንቅላትን ለመጥቀስ ምን መረጃ ያስፈልጋል?
የፖሊሜር ግሬድ እና ቀመር፣ የቧንቧ ደረጃ፣ የተሟላ መጠን እና የግድግዳ ክልል፣ የዒላማ ውፅዓት እና የመስመር ፍጥነት፣ የኤክትሮደር አይነት፣ የቅልጥ ማስገቢያ እና የፍላጅ ስዕል፣ የሙቀት ማሞቂያ ቮልቴጅ፣ የዳሳሽ መስፈርቶች፣ የታችኛው የመለኪያ ዝርዝሮች፣ ተመራጭ የለውጥ ክፍሎችን እና የመቀበያ እቅድ ይላኩ። የአሁኑ ግንኙነት ፎቶዎች እና የሚለኩ ስዕሎች እንዲሁ ለመተኪያ ፕሮጀክቶች ጠቃሚ ናቸው.
አንድ የቧንቧ መሞት ጭንቅላት PVC, PE እና PPR ማሄድ ይችላል?
የተጋራ ውጫዊ አካል በቴክኒካል በጠባብ የተገለጸ ፕሮጀክት ውስጥ ሊሆን ይችላል, ነገር ግን PVC, PE እና PPR አንድ አይነት ፍሰት, የሙቀት ወይም የመጠን ሁኔታዎችን አይፈጥሩም. በመጀመሪያ ሙሉውን አጻጻፍ, ውፅዓት, የመጠን ክልል, የፍሰት-መንገድ መስፈርቶች እና የጽዳት ዘዴን እናነፃፅራለን. የተለየ መሣሪያ ወይም የተለየ ጭንቅላት ደህንነቱ የተጠበቀ የምርት ምርጫ ሊሆን ይችላል።
የቧንቧው ዲያሜትር የመጨረሻውን የቧንቧ መስመር ዲያሜትር እኩል ያደርገዋል?
አብዛኛውን ጊዜ አይ. ሞቃታማው ቱቦ ሟቹን ከለቀቀ በኋላ ይለወጣል ምክንያቱም ማቅለጡ ያብጣል, ይሳባል, ወደ ካሊብሬተር ይገባል እና ይቀዘቅዛል. የሚፈለገው የሞት እና የማንንደሩ ልኬቶች በቀጥታ ከተሰየመው የቧንቧ መጠን ከመቅዳት ይልቅ በእቃው፣ በውጤቱ፣ በመስመሩ ፍጥነት፣ በቫኩም መጠን እና በማቀዝቀዝ ስርዓት የተነደፉ መሆን አለባቸው።
የሞተው ጭንቅላት ብቻ የቧንቧ ግድግዳ ውፍረት እና ኦቫሌሽን ዋስትና ሊሆን ይችላል?
የዳይ ጭንቅላት አመታዊ መቅለጥ ስርጭቱን ይመሰርታል፣ ነገር ግን የመጨረሻው የግድግዳ ውፍረት እና ሞላላነት እንዲሁ በሟሟ መረጋጋት፣ መሃል ላይ፣ የሙቀት ሚዛን፣ የካሊብሬተር ሁኔታ፣ የቫኩም፣ የማቀዝቀዝ፣ የመጎተት አሰላለፍ እና የመስመር ፍጥነት ይወሰናል። መቀበል ሙሉውን የአሠራር መስመር መሞከር አለበት.
ናንሃይያ ጭንቅላትን ለማስወጣት የትኛውን ቁሳቁስ ይጠቀማል?
የናንሃይያ አጠቃላይ ኤክስትራክተር ሞት ዋና ገጽ 38CrMoAl በኒትሪዲንግ እና የገጽታ ጥንካሬ ከHV950 እስከ HV1000 ይዘረዝራል። የተወሰነው የቧንቧ ማስወጫ ዳይ ጭንቅላት ከጠንካራ ወለል ጋር እንደ ቅይጥ ብረት ይገለጻል። የመጨረሻው ቁሳቁስ ፣ የሙቀት ሕክምና እና እርጥብ ወለል መስፈርቶች በተፈቀደው ዝርዝር ውስጥ ለሬዚን ፣ ተጨማሪዎች እና የጽዳት ዘዴ መረጋገጥ አለባቸው።
አንድ የሞተ ጭንቅላት በብዙ መጠን ማስገቢያዎች ወይም ብዙ የተሟሉ ራሶች መግዛት አለብኝ?
የመጠን ወሰን፣ ውፅዓት እና የጽዳት አሰራር አንድ አካል ከመጠን ያለፈ ማስተካከያ ሳይደረግ ስራውን እንዲሸፍን ሲፈቅድ የለውጥ ክፍሎችን ይጠቀሙ። ምርቶች በዲያሜትር፣ ፖሊመር፣ ውፅዓት፣ የንብርብር መዋቅር ወይም የመለወጫ ድግግሞሽ ሲለያዩ የተለዩ ጭንቅላት ትርጉም ሊሰጡ ይችላሉ። ጠቅላላውን የጊዜ ለውጥ እና የምርት ስጋትን ያወዳድሩ እንጂ የመሳሪያ ዋጋ ብቻ አይደለም።
የቧንቧ ማስወጫ የሞተ ጭንቅላት እንዴት መቀበል አለበት?
በስዕል፣ ቁሳቁስ፣ ህክምና፣ ማሞቂያ፣ ዳሳሽ፣ የፍላጅ እና የፍሰት መንገድ ፍተሻዎች ይጀምሩ። ከዚያም የተስማማውን የምርት ቁሳቁስ በተጠቀሰው የቧንቧ መጠን, የውጤት እና የመስመር ፍጥነት ያሂዱ. የሙቀት መጠንን ይመዝግቡ፣ የሚቀልጥ ግፊት፣ በክብ ዙሪያ ዙሪያ ያሉ የግድግዳ ንባቦች፣ የውጪው ዲያሜትር፣ ኦቫሊቲ፣ የገጽታ ሁኔታ፣ የጅምላ በአንድ ርዝመት እና በዒላማው የቧንቧ መስፈርት የሚፈለጉ ማናቸውንም ሙከራዎች።
የተዘረጋ የቧንቧ ግድግዳ አንድ ጎን ወፍራም እንዲሆን የሚያደርገው ምንድን ነው?
ሊሆኑ ከሚችሉት ምክንያቶች መካከል ሞት ወይም ማንንደሩ የተሳሳተ መሃከል፣ የከባቢ ሙቀት አለመመጣጠን፣ ያልተስተካከለ ቅልጥ ፍሰት፣ በፍሰቱ ዱካ ላይ የተከማቸ ክምችት ወይም ጉዳት፣ ያልተረጋጋ የውጤት ውፅዓት፣ የካሊብሬተር የተሳሳተ አቀማመጥ፣ ያልተስተካከለ ቫክዩም ወይም ማቀዝቀዣ እና የተሳሳተ አቀማመጥ። የታችኛውን ተፋሰስ ችግር ለመደበቅ ወደ መሃል ላይ የሚያተኩሩ ብሎኖች ከመጠቀምዎ በፊት አዝማሚያውን ያረጋግጡ።
ከNanhaiya ወቅታዊ ምርት፣ መሳሪያ እና የአገልግሎት መረጃ የተዘጋጀ ቴክኒካዊ ይዘት፣ በኦፊሴላዊ የ ISO ፓይፕ-ስታንዳርድ ገፆች ብቻ የተደገፈ። የመጨረሻ ሞት ጂኦሜትሪ ፣ ቁሳቁስ ፣ ህክምና ፣ ልኬቶች እና ተቀባይነት መስፈርቶች በተፈቀደው የፕሮጀክት ዝርዝር ይገለፃሉ።